Agrégation sciences industrielles de l'ingénieur interne 2026, épreuve 2, option ingénierie mécaniqueSujet
Agrégation interne section sciences industrielles de l'ingénieur option sii et ingénierie mécanique - Sujet de la seconde épreuve écrite de la session 2026
- Mécanique des contacts et pression de Hertz
- Résistance des matériaux : torseur de cohésion, contrainte normale, flexion des poutres
- Dynamique des systèmes en rotation, moment d'inertie et théorème de l'énergie cinétique
- Freinage par friction et couple de freinage
- Spécification géométrique des produits (GPS) et tolérancement
- Procédés de fabrication et usinage

Explorer les annales
Téléchargements
- Corrigé : pas encore disponible
- Rapport du jury : pas encore publié
Présentation du sujet
Étude du simulateur d'attraction LuneXplorer : entraînement, structure, freinage et usinageAfficher ou masquer la section
Présentation du sujet
Le sujet étudie un simulateur d'attraction rotatif reproduisant une mission lunaire. Il compare plusieurs solutions technologiques pour l'entraînement en rotation et la structure de soutien de la plateforme, vérifie le dimensionnement du dispositif de freinage d'urgence, puis analyse les spécifications géométriques et le processus d'usinage d'une pièce du mécanisme.
- 11re partie : validation de l'unité d'entraînement rotatifComparaison d'un entraînement par engrenages, avec calcul de la pression de Hertz sur les dents, et d'un entraînement par roues de friction, avec dimensionnement de l'effort de friction et d'une clavette.
- 22e partie : validation de la structure de soutien de la plateforme et des cabinesComparaison d'une structure de soutien par barres, étudiée par un modèle de résistance des matériaux avec calcul de contrainte normale maximale, et d'une structure par poutre à section variable, avec choix d'un profilé normalisé.
- 33e partie : validation du dispositif de freinage d'urgenceCalcul du couple de freinage d'un système à disques selon deux modèles de répartition de pression, puis calcul du temps d'arrêt de la machine par un théorème énergétique, avec et sans défaillance d'un frein.
- 44e partie : définition du processus d'usinage du support moteurInterprétation de spécifications géométriques et dimensionnelles d'un dessin de définition, et proposition de tolérances adaptées à la fonction de la pièce usinée.
Description
Sujet officiel Agrégation interne en sciences industrielles de l'ingénieur, session 2026.
Ces sujets peuvent vous intéresser
Pas encore de corrigé pour ce sujet : voici des sujets proches corrigés.
- Même épreuve, 2025Agrégation sciences industrielles de l'ingénieur interne 2025, épreuve 2, option ingénierie mécaniqueAgrégation · 2025Sujet seul
- Même chapitre : Résistance des matériaux…Agrégation sciences industrielles de l'ingénieur interne 2026, épreuve 2, option ingénierie des constructionsAgrégation · 2026Sujet seul
- Même sessionAgrégation sciences industrielles de l'ingénieur interne 2026, épreuve 1Agrégation · 2026Sujet seul
- Même épreuve, 2024Agrégation sciences industrielles de l'ingénieur interne 2024, épreuve 2, option ingénierie mécaniqueAgrégation · 2024Sujet seul
- Même sessionAgrégation sciences industrielles de l'ingénieur interne 2026, épreuve 2, option ingénierie électriqueAgrégation · 2026Sujet seul
- Même épreuve, 2022Agrégation sciences industrielles de l'ingénieur interne 2022, épreuve 2, option ingénierie mécaniqueAgrégation · 2022Sujet seul
- Même sessionAgrégation biologie interne 2026, épreuve 1Agrégation · 2026Sujet seul
- Même épreuve, 2021Agrégation sciences industrielles de l'ingénieur interne 2021, épreuve 2, option ingénierie mécaniqueAgrégation · 2021Sujet seul
- Même sessionAgrégation biologie interne 2026, épreuve 2Agrégation · 2026Sujet seul
- Même épreuve, 2020Agrégation sciences industrielles de l'ingénieur interne 2020, épreuve 2, option ingénierie mécaniqueAgrégation · 2020Sujet seul
- Même sessionAgrégation mathématiques interne 2026, épreuve 1Agrégation · 2026Sujet seul
- Même sessionAgrégation mathématiques interne 2026, épreuve 2Agrégation · 2026Sujet seul
Lecture du sujet en ligne
L'énoncé complet, avec les formules et les figures, sans ouvrir le PDF.Afficher ou masquer la section
Lecture du sujet en ligne
CONCOURS INTERNE
ET CAER
Option : SCIENCES INDUSTRIELLES DE L'INGÉNIEUR ET INGÉNIERIE MÉCANIQUE
Le fait de rendre une copie blanche est éliminatoire.
INFORMATION AUX CANDIDATS
- -Concours interne de l'Agrégation de l'enseignement public :
- -Concours interne du CAER / Agrégation de l'enseignement privé :
COMPOSITION DU SUJET
- -TEXTE DU SUJET : description de la situation et des problématiques industrielles, parties à traiter par le candidat, 18 pages (y compris celle-ci) ;
- -DT - DOCUMENTS TECHNIQUES : documents spécifiques et relatifs au support de l'étude, données techniques) :
- ○DT1 : plan de l'ensemble moteur - roue de friction ;
- ○DT2 : plan de la sous-unité d'entrainement ;
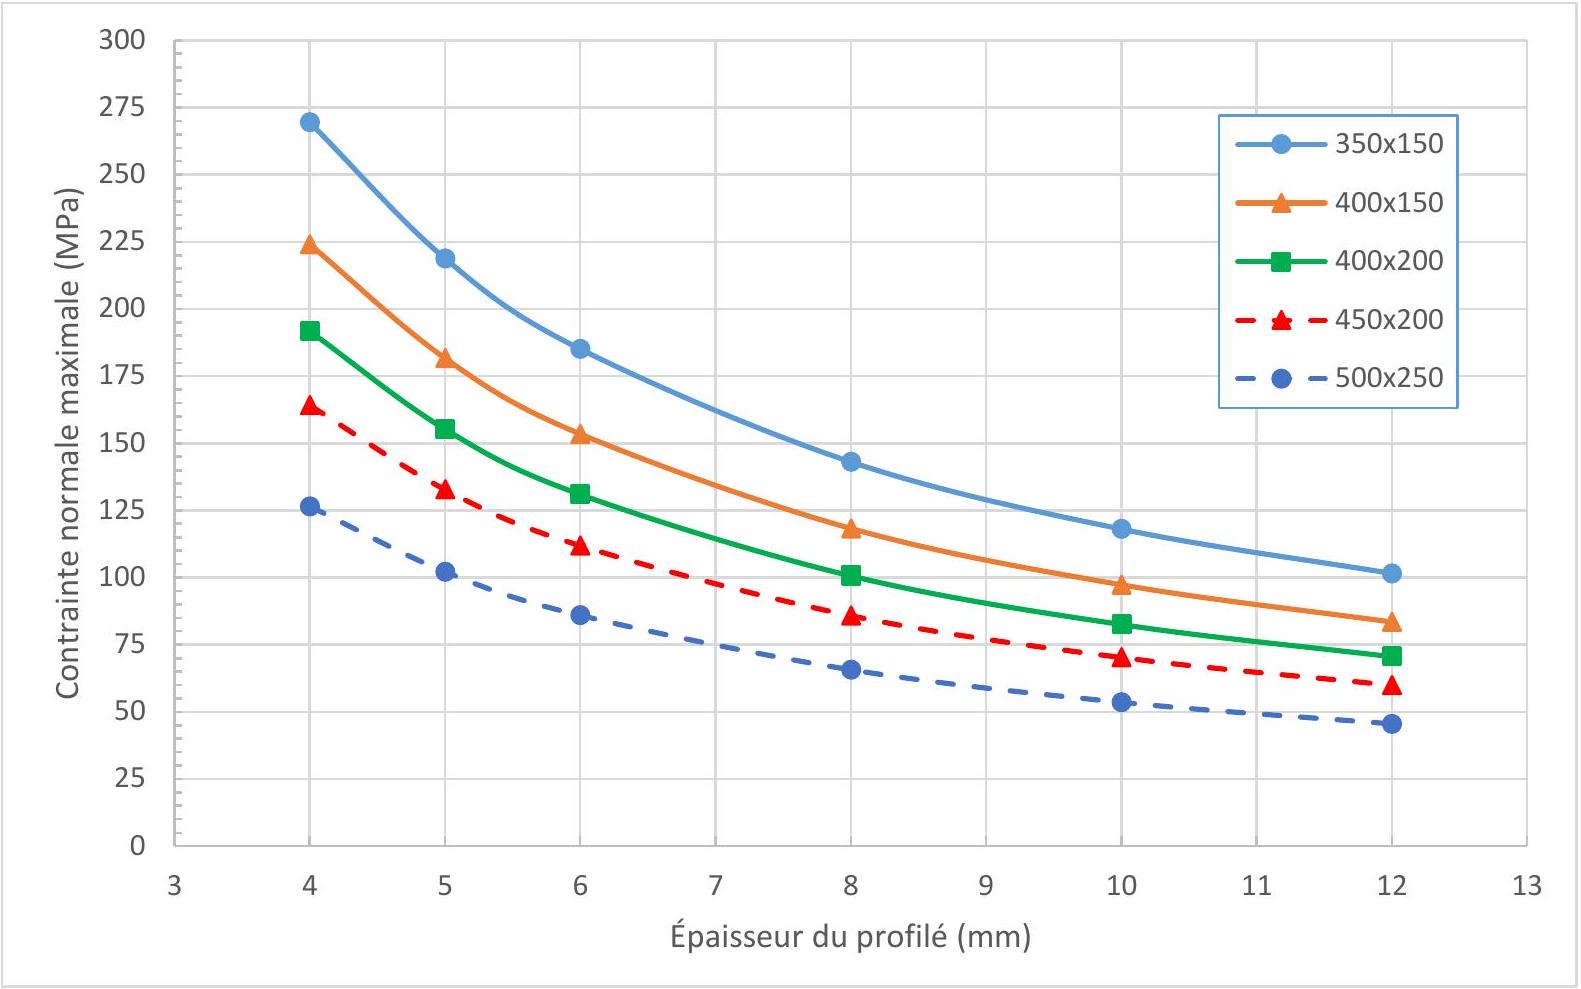
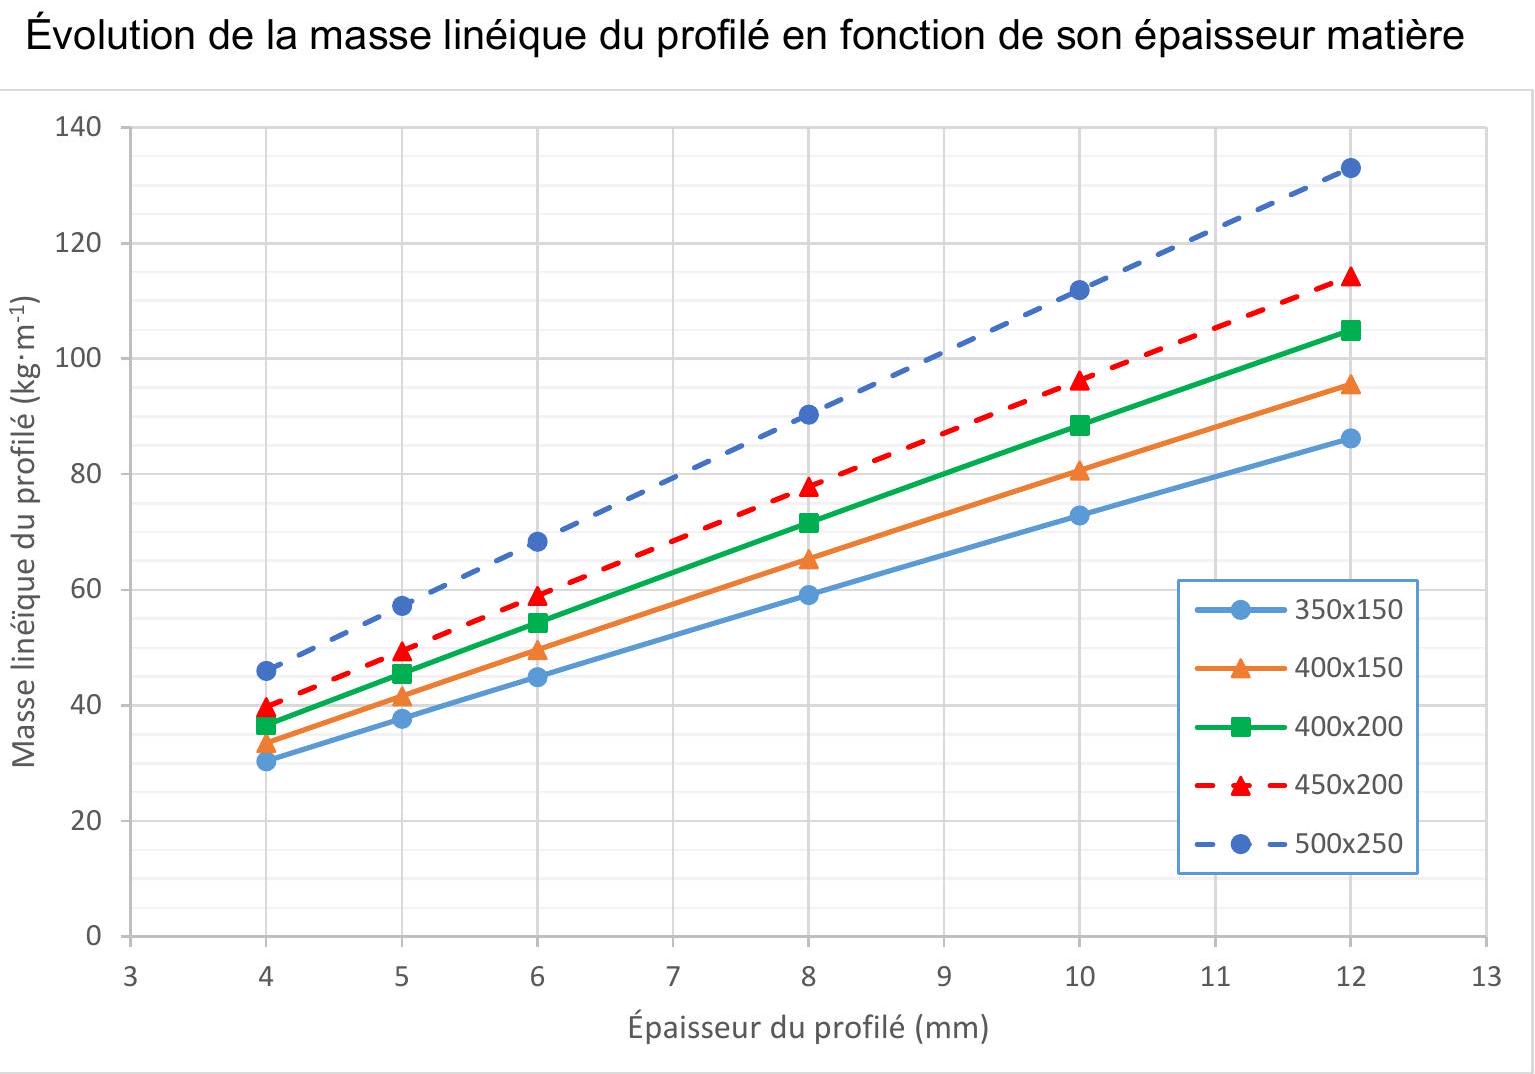
- ○DT3 : propriétés des profilés de barres à section rectangulaire ;
- ○DT4 : frein d'arrêt d'urgence ;
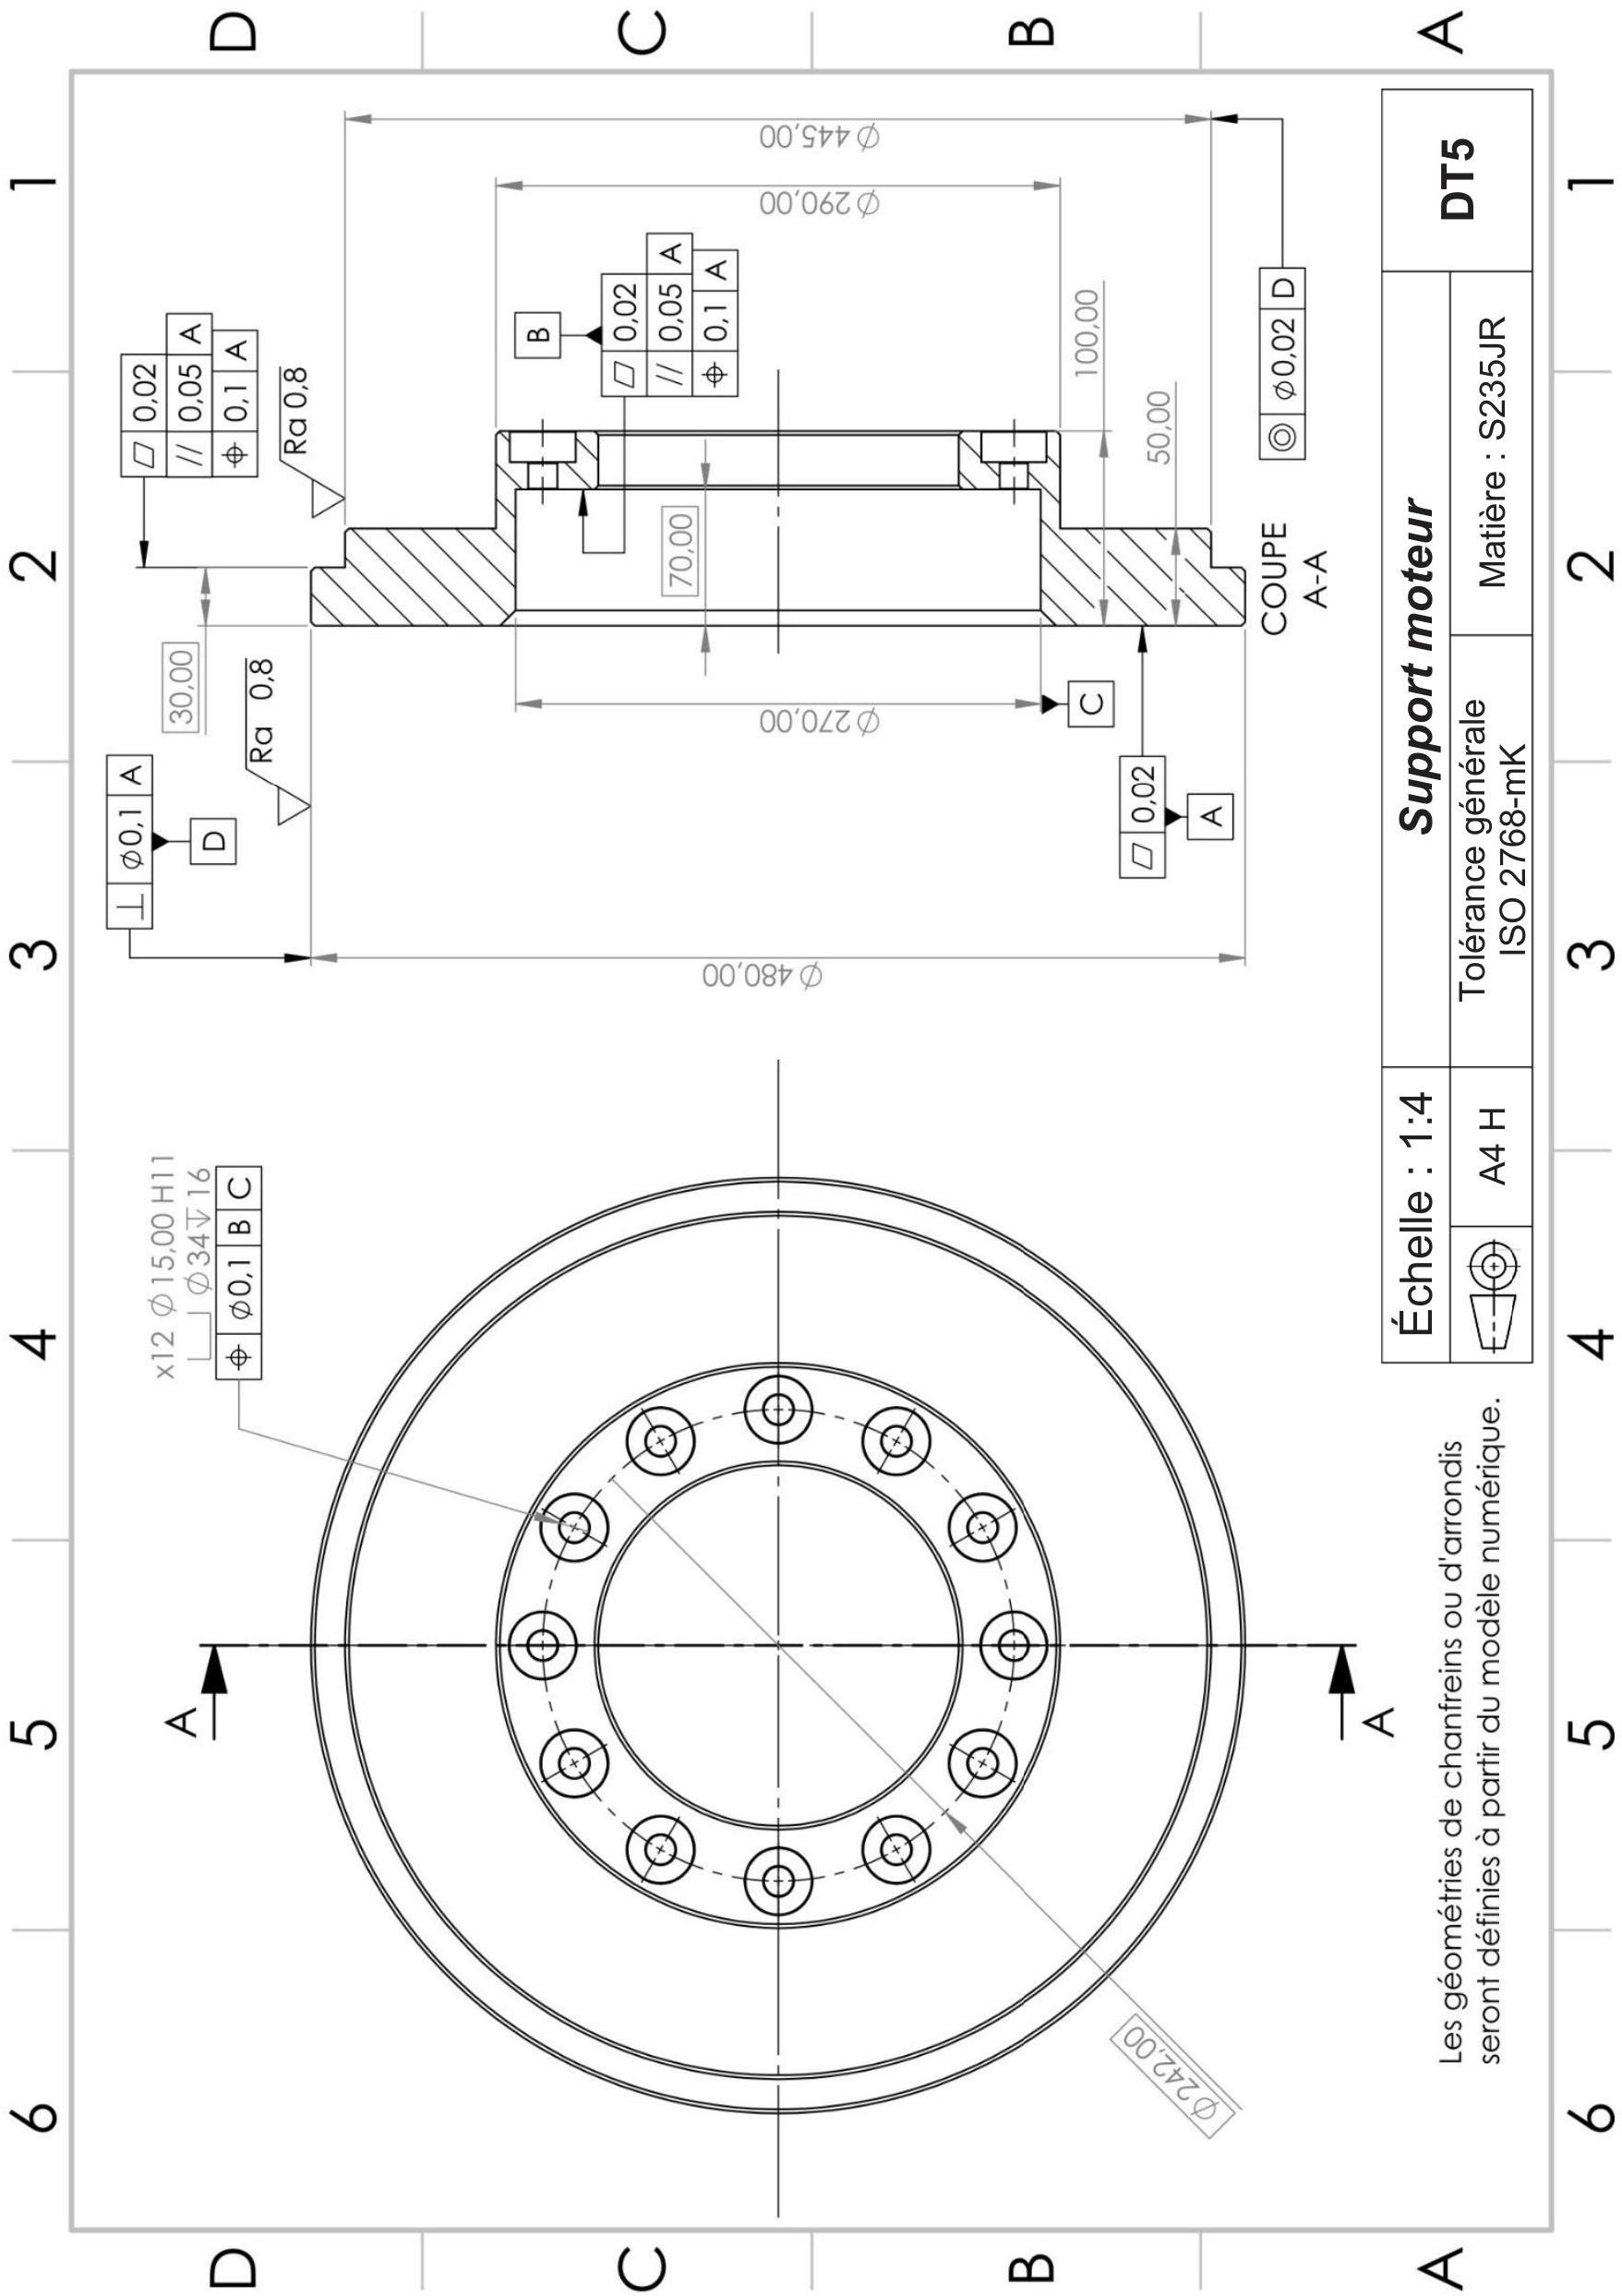
- ○DT5 : dessin de définition du support moteur ;
- ○DT6 : parc machines de l'entreprise JMD-TAS ;
- ○DT7 : extrait de la fiche technique du tour HANKOOK (2 feuillets).
- -DR - DOCUMENTS RÉPONSES : documents qui seront à compléter et à rendre par le (ou la) candidat(e), tous les documents réponses sont à rendre, même non complétés :
- ○DR1 : comparatif des traitements thermiques pour les engrenages ;
- ○DR2 : analyse et interprétation des spécifications ;
- ○DR3 : analyse et interprétation des spécifications ;
- ○DR4 : gamme de fabrication du support moteur (2 feuillets).
- -
1^(re) partie : validation de l'unité d'entrainement rotatif; - -
2^e partie : validation de la structure de soutien ; - -
3^e partie : validation du dispositif de freinage d'urgence ; - -
4^e partie : validation du processus d'usinage du support moteur.
Sujet
(Durée conseillée pour la lecture du sujet : 15 min)
Mise en situation
La cité de l'espace
L'équipement est similaire, dans son principe, à une centrifugeuse : la rotation exerce une accélération sur les utilisateurs, qui sont installés dans des cabines.
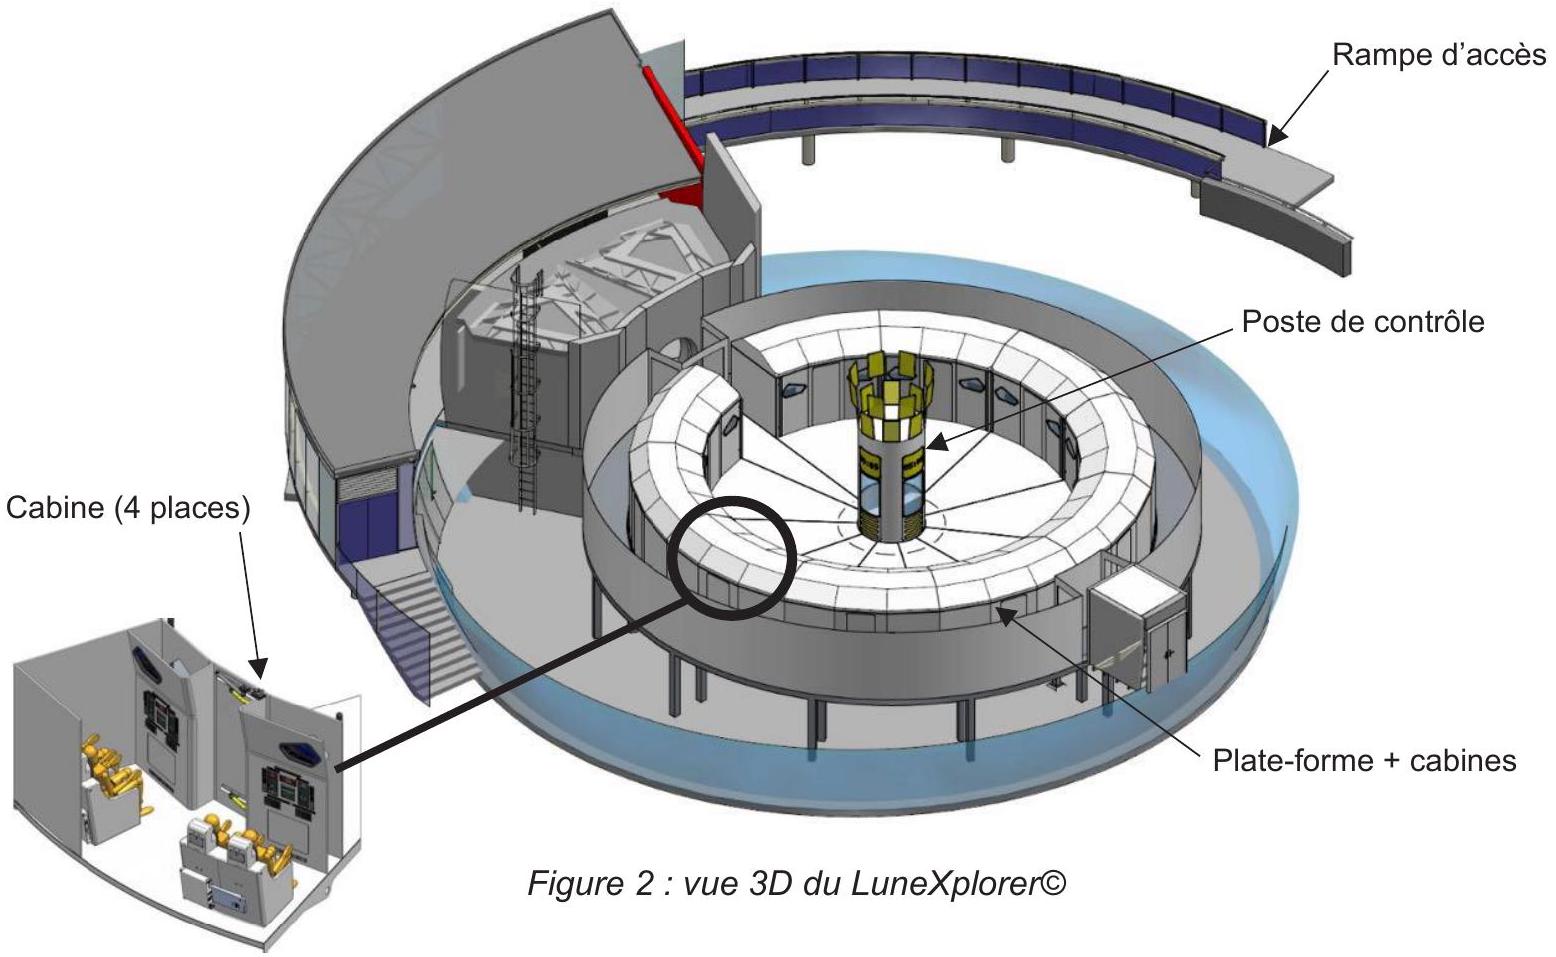
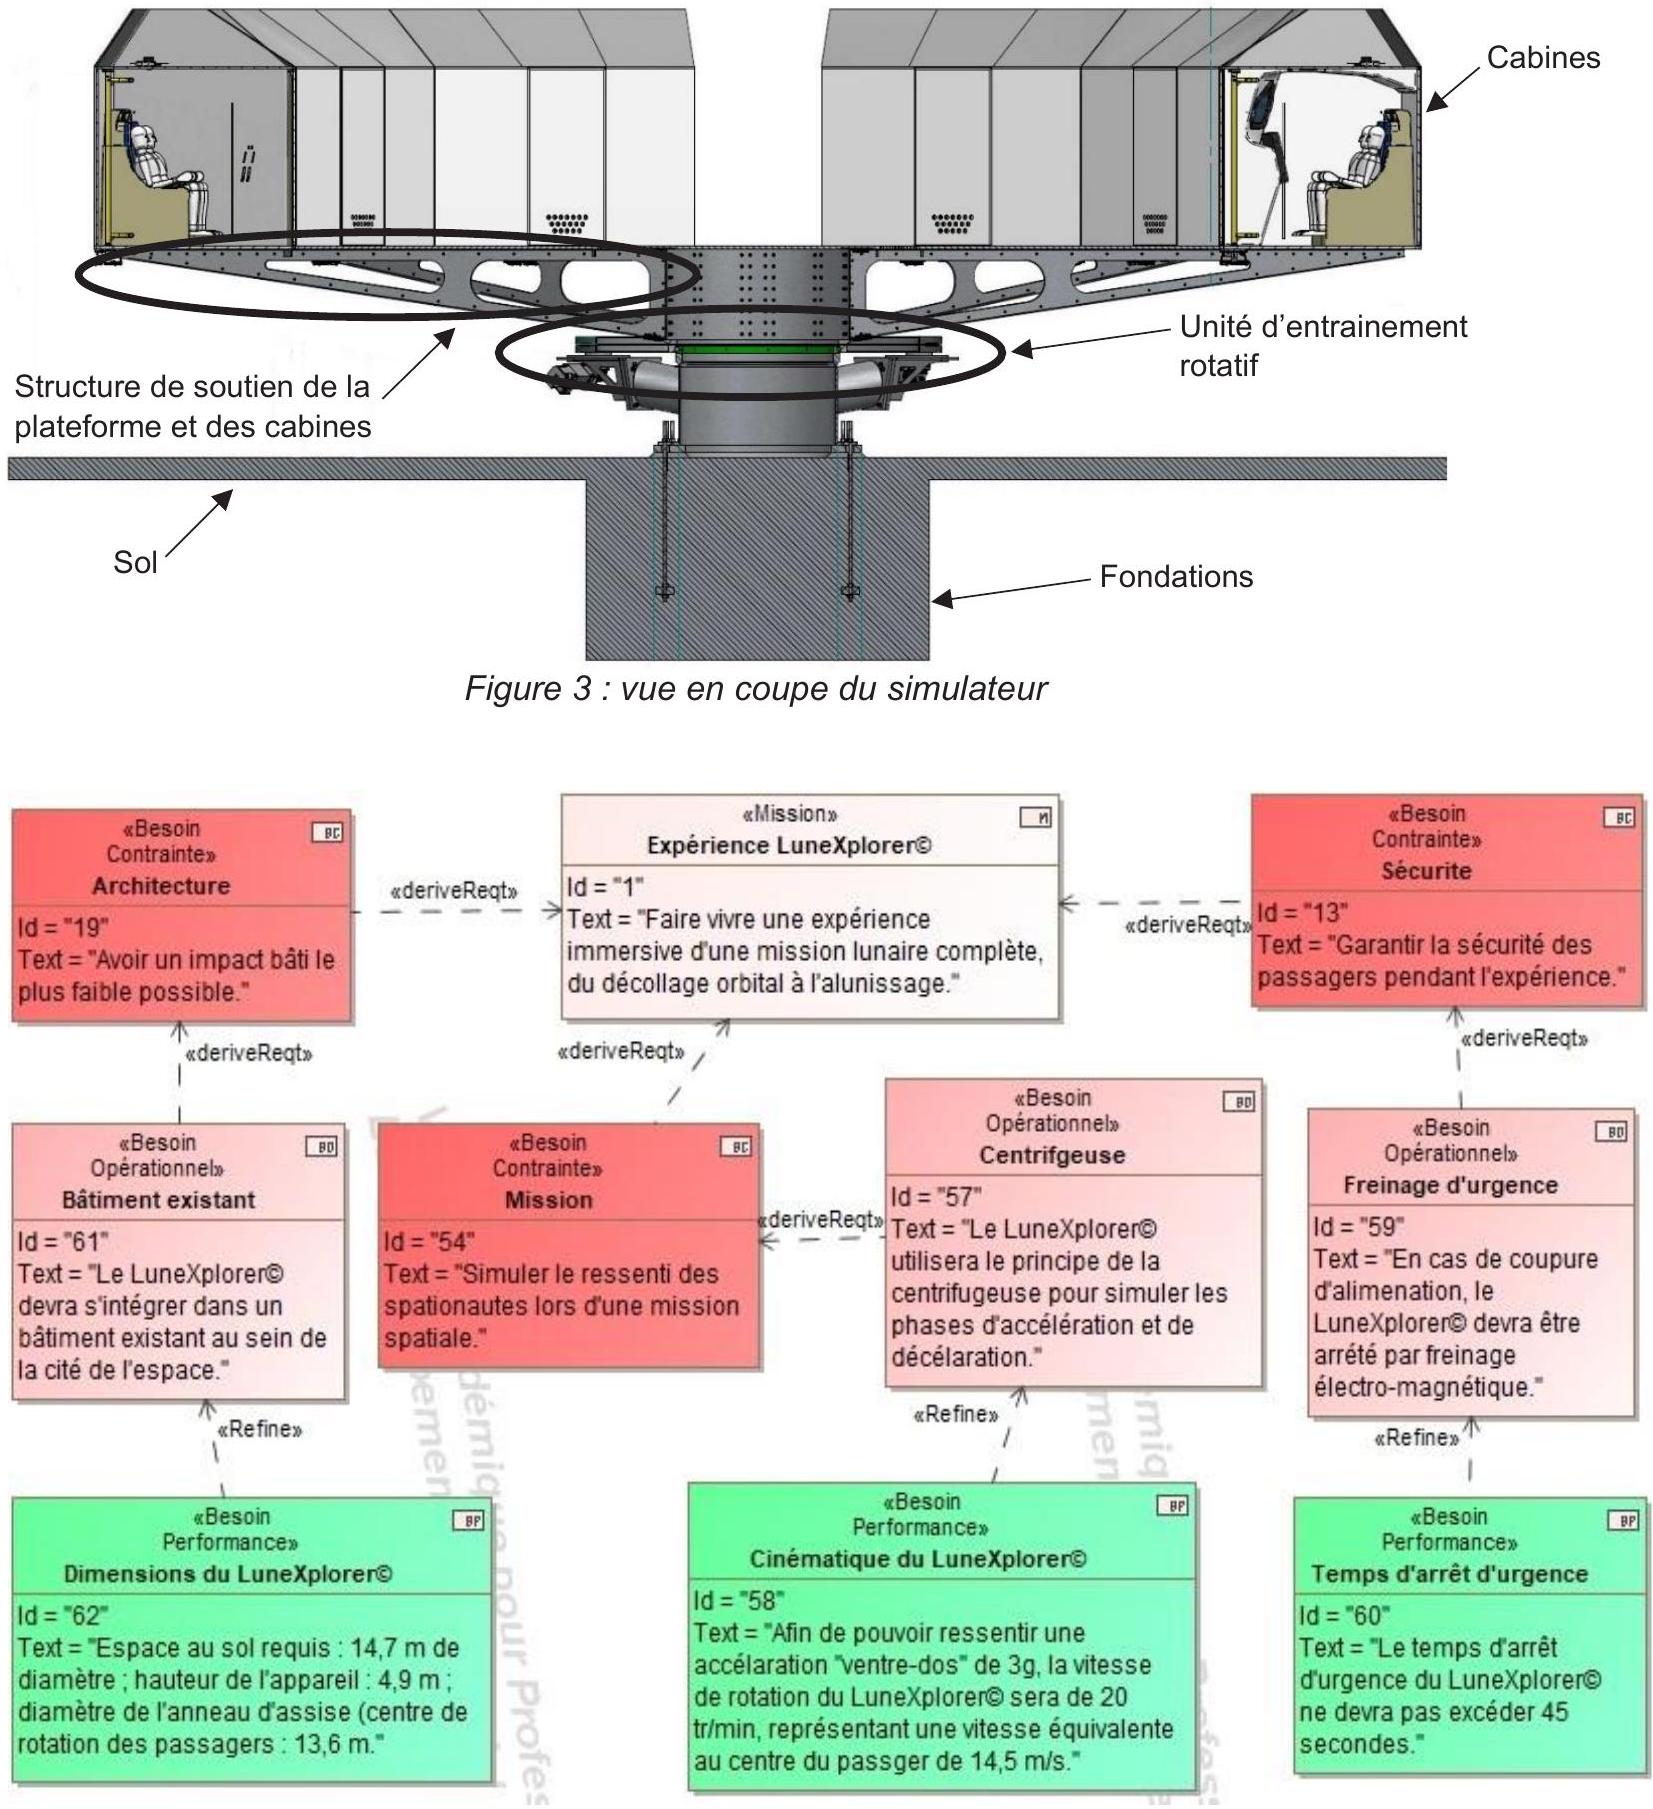
Problématique
- -de la structure de soutien de la plate-forme et des cabines (voir figure 3) ;
- -de l'unité d'entrainement rotatif (voir figure 3).
1^(RE) PARTIE : VALIDATION DE L'UNITÉ D'ENTRAINEMENT ROTATIF
(Durée conseillée : 60 min )
L'étude consiste à comparer deux versions :
- -entrainement par engrenage ;
- -entrainement par roues de friction.
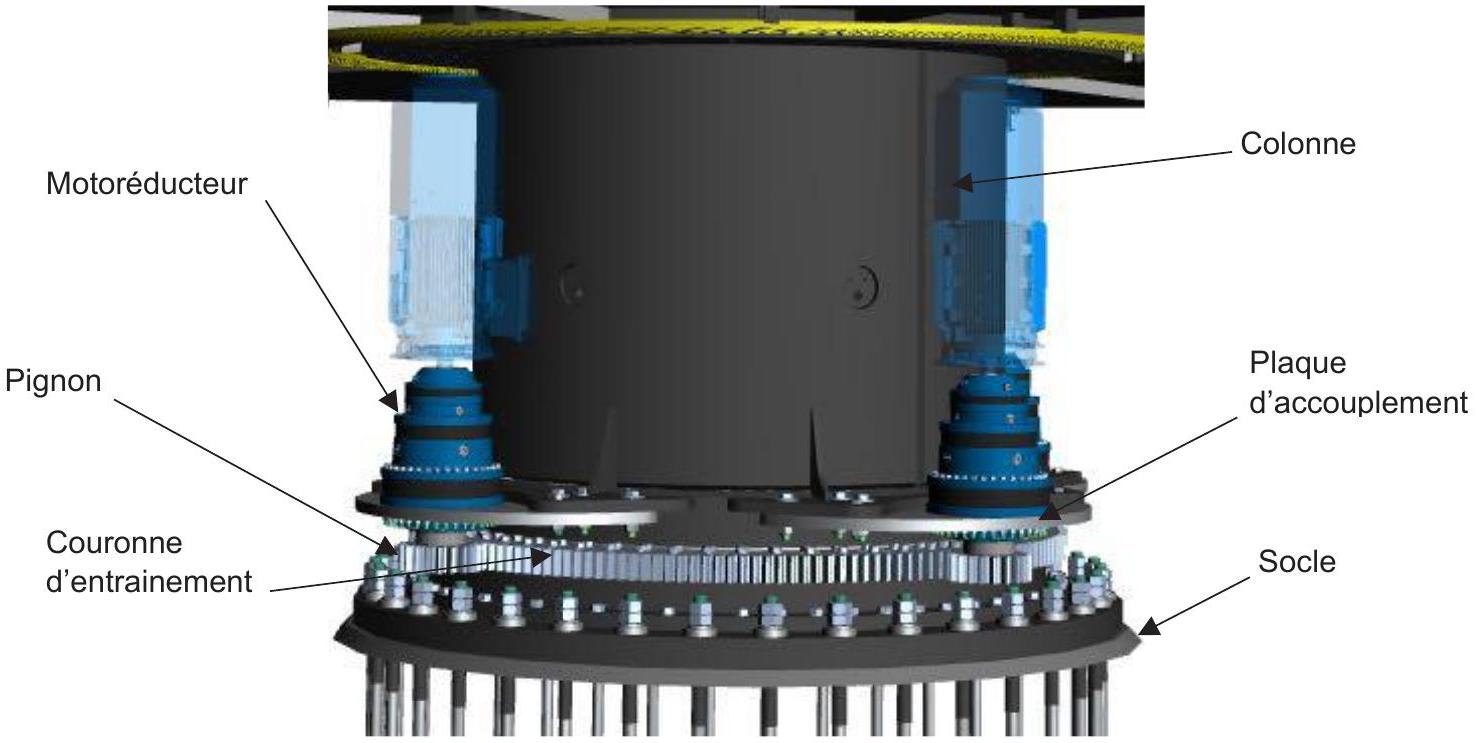
Quatre motoréducteurs sont fixés à la colonne par des plaques d'accouplement (voir figure 5 ci-dessus).
Ainsi, lorsque l'entraînement en rotation est lancé, la colonne et les motoréducteurs tournent ensemble, selon le principe de l'engrenage planétaire. En fonctionnement normal, trois motoréducteurs répartis entraînent la plateforme en rotation, le quatrième est en réserve. L'entraînement suit un cycle faisant intervenir tous les motoréducteurs pour être sûr que chacun fonctionne régulièrement, ce qui permet de contrôler les performances.
- -les pignons et la couronne sont composés du même acier ;
- -les dents des pignons et de la couronne sont assimilées à deux cylindres (contact linéique) ;
- -le roulement se fait sans glissement ;
- -une seule paire de dents est en contact ;
- -l'effort appliqué sur la denture est constant ;
- -la déformation de la denture est locale.
- -diamètre primitif de la couronne d'entrainement :
D_c = 3600mm ; - -diamètre primitif des pignons :
d_p = 496mm ; - -largeur de denture :
b = 120mm ; - -angle de pression de l'engrenage roue d'entrainement / pignon :
α = 20^∘ ; - -Puissance nécessaire à l'entrainement de la plateforme et des cabines :
P = 98400W ; - -module d'Young du matériau utilisé :
E = 210000MPa ; - -coefficient de Poisson du matériau :
v = 0, 3 ; - -limite élastique du matériau en première approche :
R_e = 500MPa ; - -pression de contact admissible entre dentures :
P_(adm) ≈ R_e .
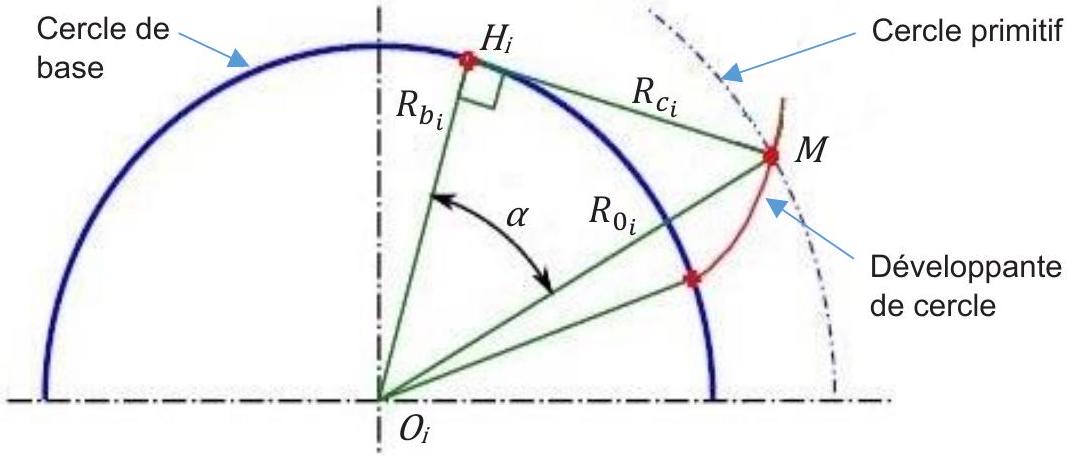
- -
M : point de contact des 2 engrenages ; - -
R_(0_i) = 0_i M , rayon primitif d'un engrenage ; - -
R_(b_i) = 0_i H_i , rayon de base d'un engrenage ; - -
R_(c_i) = H_i M , rayon de courbure d'une dent d'engrenage au point de contact M.
La pression de Hertz est donnée par la relation :
- -
1/(R_(eq)) = 1/(R_(c_1)) + 1/(R_(c_2)), R_(c_1) etR_(c_2) étant respectivement les rayons de courbure du pignon et de la couronne d'entrainement ; - -
F_(tp) : effort tangentiel au cercle primitif appliqué par un pignon sur la couronne.
- -cémentation ;
- -nitruration ;
- -trempe superficielle par induction ;
- -traitement à cœur (trempe et revenu).
Étude de la solution « entrainement par roues de friction »
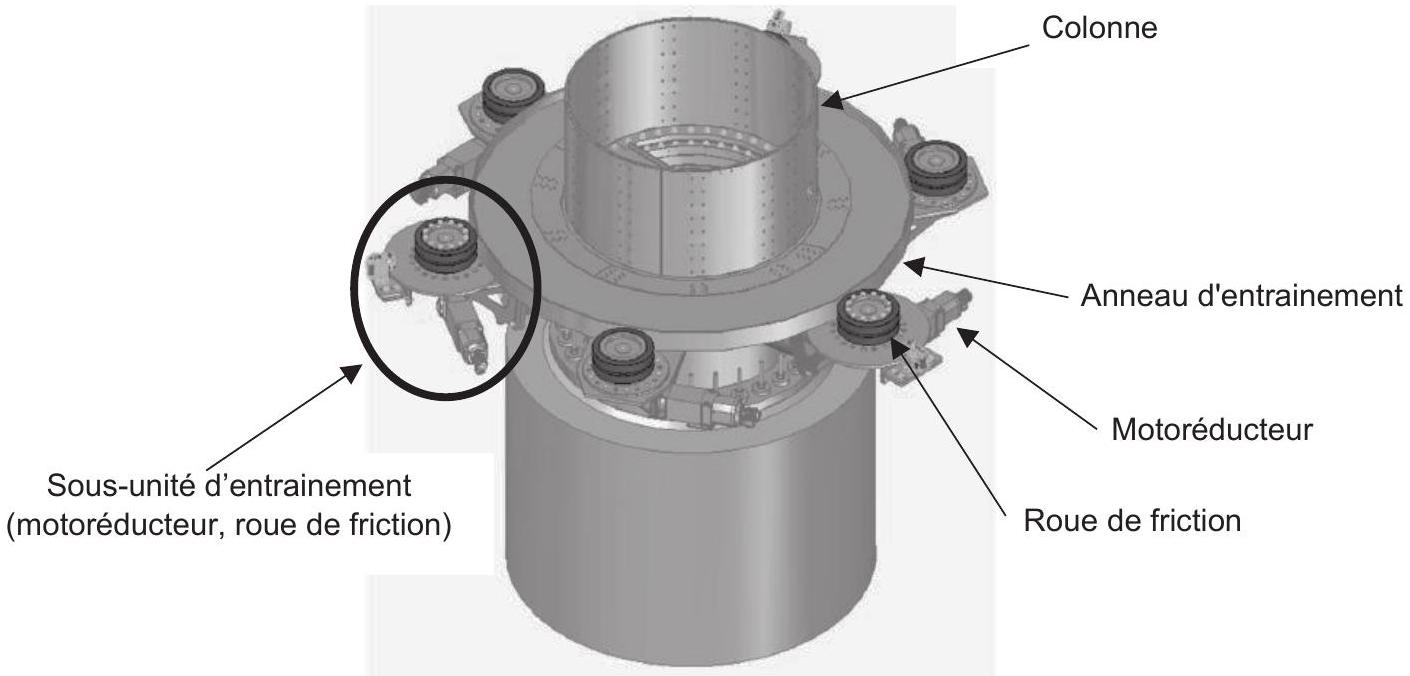
- -diamètre de l'anneau d'entrainement :
D_a = 4000mm ; - -diamètre des roues de friction :
D_r = 500mm ; - -coefficient de friction entre l'anneau d'entrainement et une roue :
μ = 0, 7 ; - -puissance nécessaire à l'entrainement de l'ensemble (colonne, plateforme de soutien, cabines) :
P = 98400W .
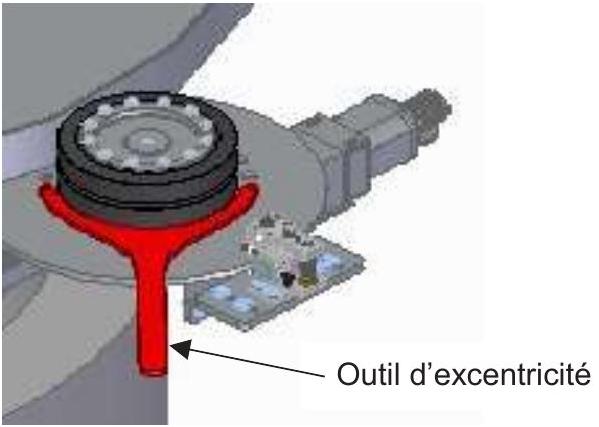
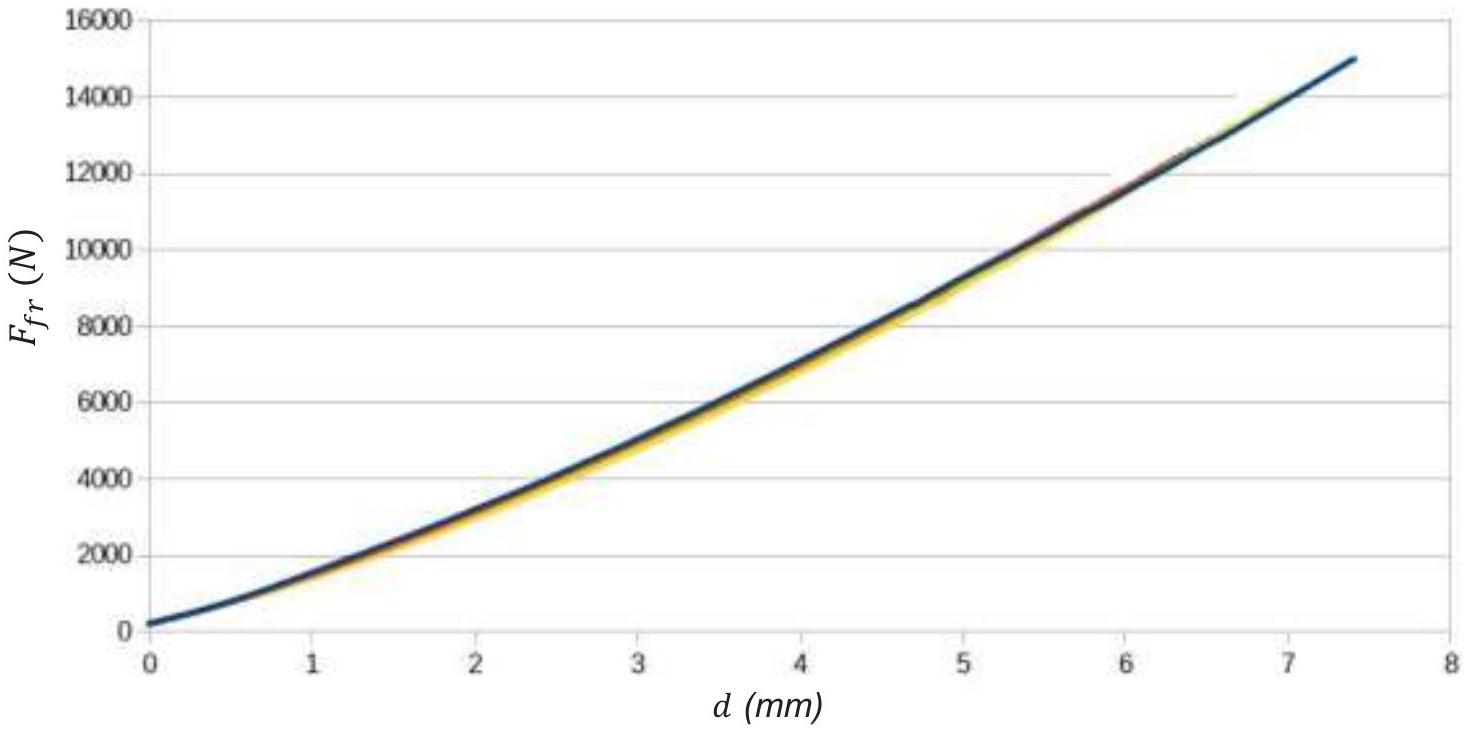
Données :
- -diamètre de l'arbre :
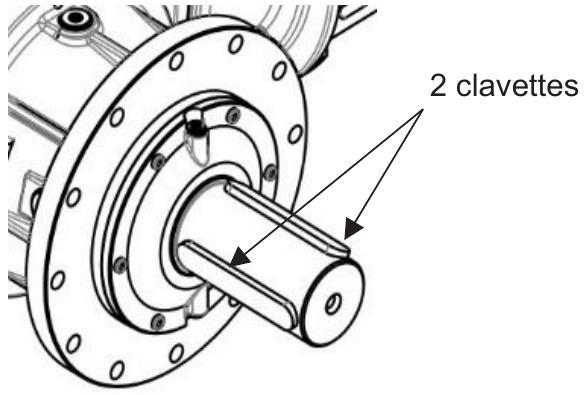
d_a = 65mm ; - -clavette parallélépipédique, de forme A, 18 x 11 x 120, enfoncée de
7mm dans l'arbre ; - -pression de contact admissible clavette / moyeu
: P_(admc) = 100Mpa ; - -limite élastique du matériau constituant la clavette :
R_(ec) = 500MPa .
2^E PARTIE : VALIDATION DE LA STRUCTURE DE SOUTIEN DE LA PLATEFORME ET DES CABINES
(Durée conseillée : 75 min)
L'étude consiste à comparer deux versions :
- -structure de soutien par barres ;
- -structure de soutien par poutre à section variable.
Cette structure est représentée sur la figure 11 ci-dessous. Elle est composée de 11 sous-ensembles à 2 barres.
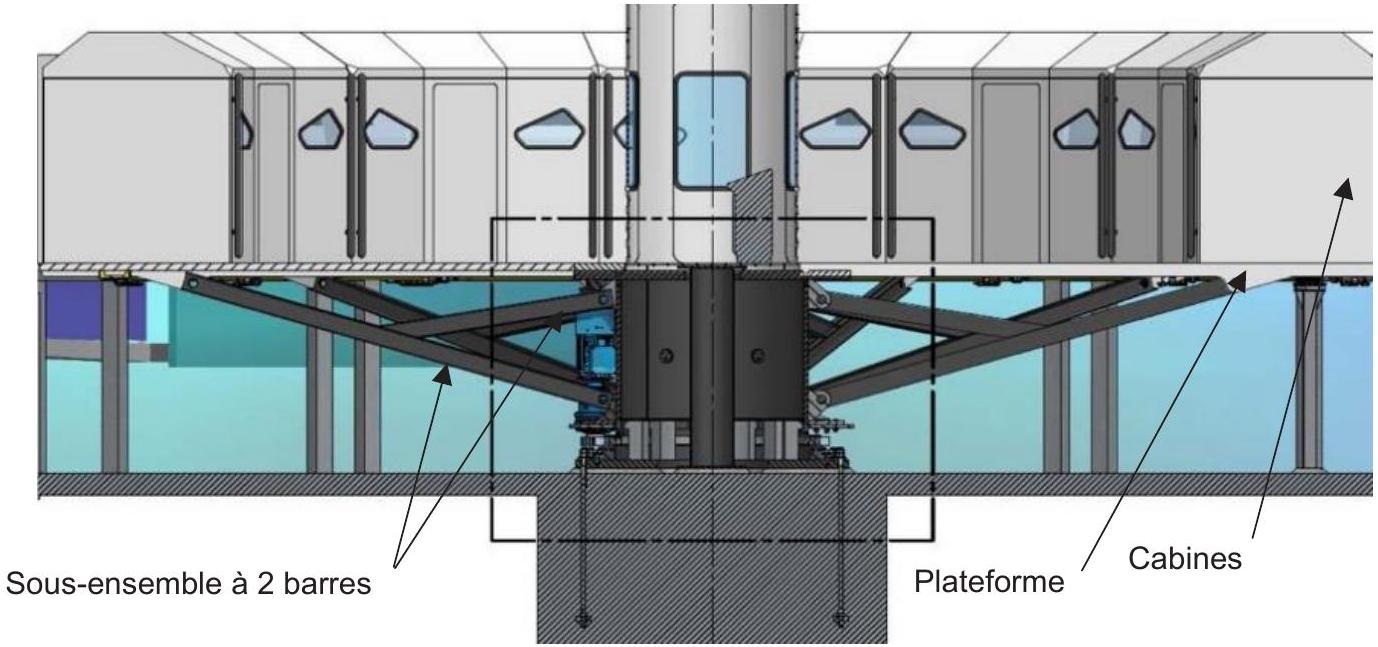
- -
AD^(→−) = L_1 ⋅ x⃗_1 ; - -
AC^(→−) = L_2 ⋅ x⃗_1 ; - -
BC^(→−) = L_2 ⋅ x⃗_2 ; - -
AB^(→−) = L_3 ⋅ y⃗_0 ; - -
L_1 = 4, 7m ; - -
L_2 = 2, 49m ; - -
L_3 = 1, 12m ; - -
α = 13^∘ ; - -
‖F⃗_(cab)‖ = 35806N .
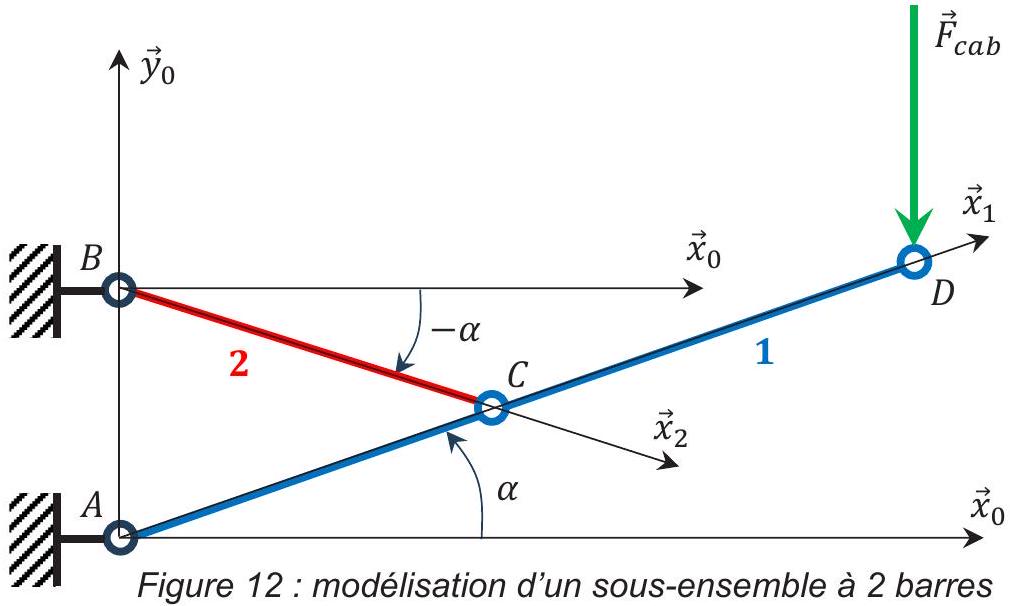
La masse de la plateforme et des cabines chargées de passagers est estimée à
Chaque sous-ensemble à 2 barres supporte donc
- -les barres 1 et 2 ont la même section
S et le même moment quadratiqueI_(Gz) ; - -les barres 1 et 2 sont de section rectangulaire creuse (hauteur
h , largeurb et épaisseure ) ; - -le poids des barres 1 et 2 est négligé devant celui de la plateforme et des cabines chargées de ses passagers ;
- -le problème est supposé plan, dans le plan
(x⃗_0, y⃗_0) . Ainsi, chacune des actions mécaniques dans les liaisons pivots enA, B etC peut s'écrire :
{τ_(i → j)} = {X_(i → j), /; Y_(i → j), /; /, 0}}}{{_I = {F⃗_(i → j); 0→}}}{{_I , avecI un point de l'axe de la liaison pivot entre les solidesi etj ; - -le matériau retenu est un acier S235 ;
- -on adopte un coefficient de sécurité (résistance des matériaux) de 3 ;
- -la masse des barres 1 et 2 doit être réduite au maximum.
| Hauteur
|
Largeur
|
Épaisseur e (mm) |
| 350 | 150 | Tous ces profilés sont disponibles en épaisseur 4, 5, 6, 8, et 12. |
| 400 | 150 | |
| 400 | 200 | |
| 450 | 200 | |
| 500 | 250 |
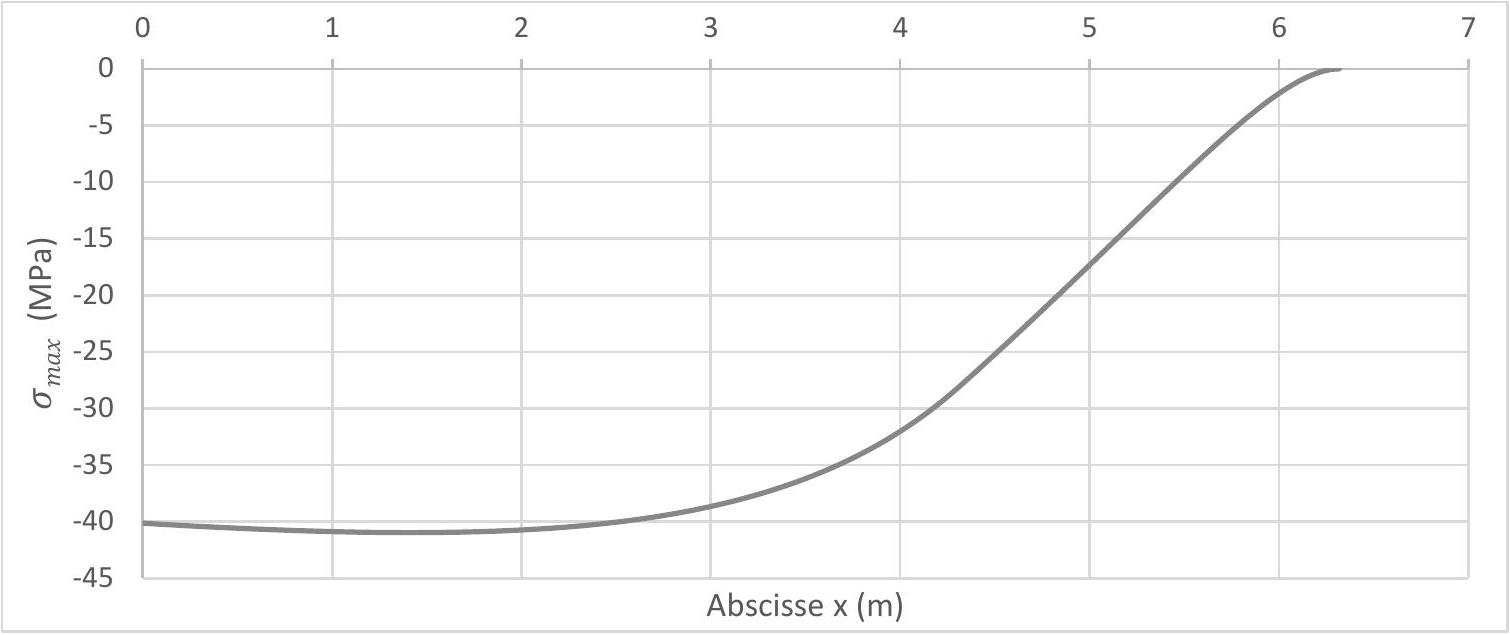
Cette structure est représentée sur la figure 14 ci-dessous. Elle est composée de 11 poutres à section variable.
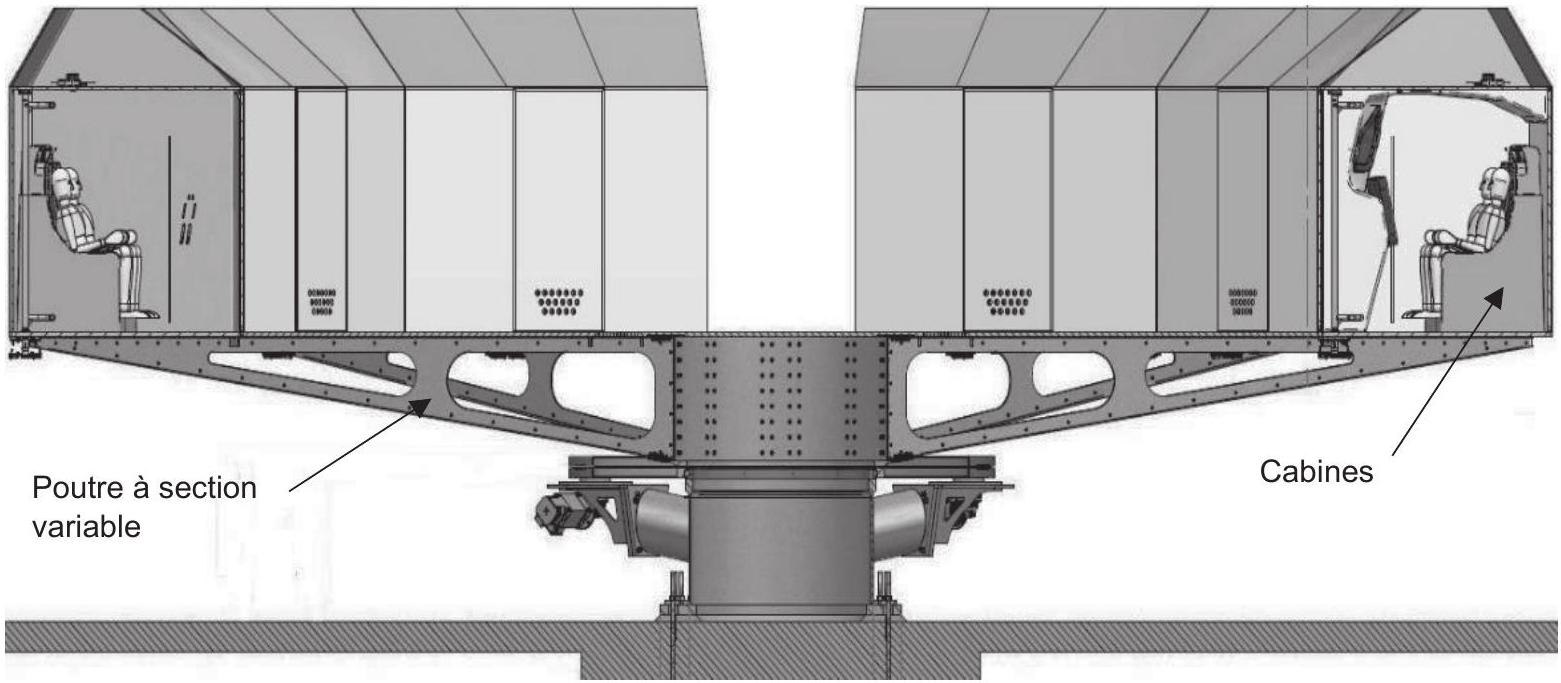
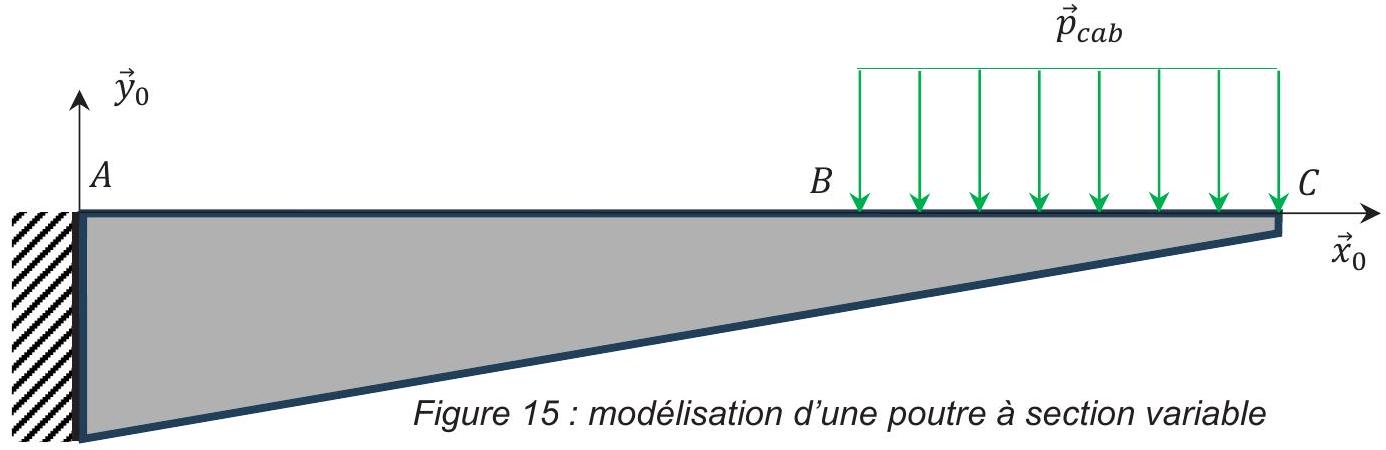
- -
AC^(→−) = L.x⃗_0 ; - -
AB^(→−) = K.x⃗_0 ; - -
L = 6, 33m ; - -
K = 4, 18m ; - -
p⃗_(cab) = − p.y⃗_0 ; - -
p = 20000 N ⋅ m^(− 1) .
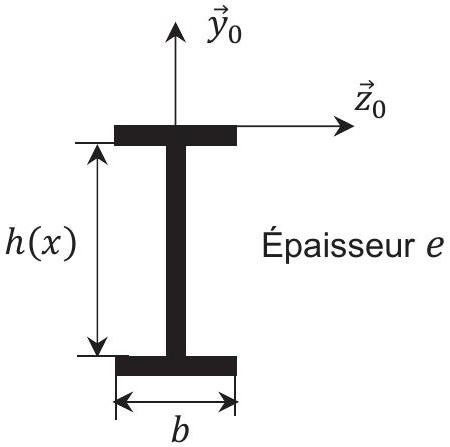
- -
h(x) = h_0 − a.x ; - -
h_0 = 1m ; - -
a = 0, 145 ; - -
b = 174mm ; - -
e = 14mm .
3^E PARTIE : VALIDATION DU DISPOSITIF DE FREINAGE D'URGENCE
(Durée conseillée : 45 min)
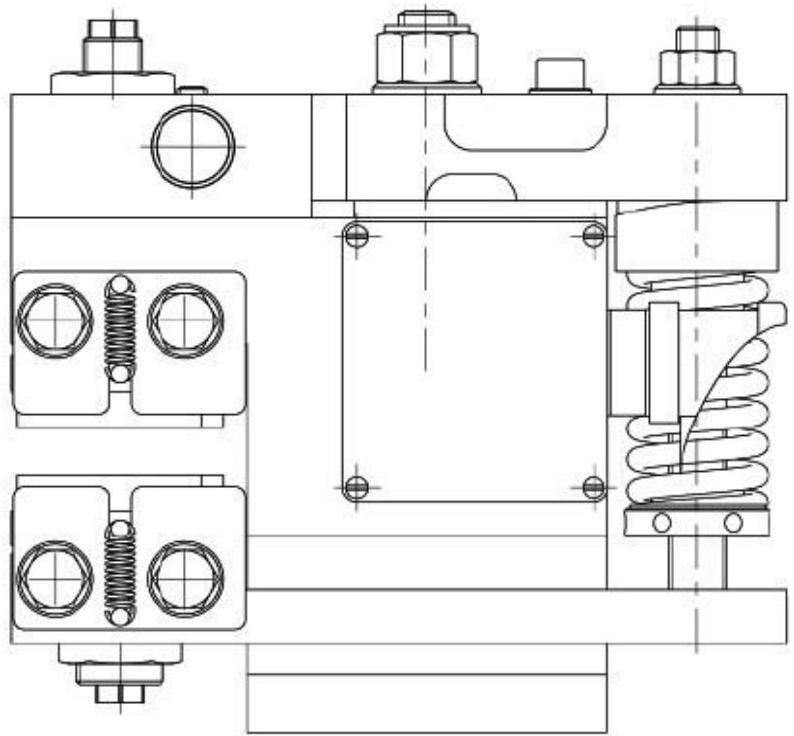
On rappelle tout d'abord que l'entrainement de l'appareil est réalisé par des roues de friction entrainées par des motoréducteurs (voir figure 7, documents DT1 et DT2).
- -rayon d'un disque de frein :
R = 1003 mm ; - -rayon intérieur d'une plaquette :
R_1 = 943 mm ; - -rayon extérieur d'une plaquette :
R_2 = 1000 mm ;
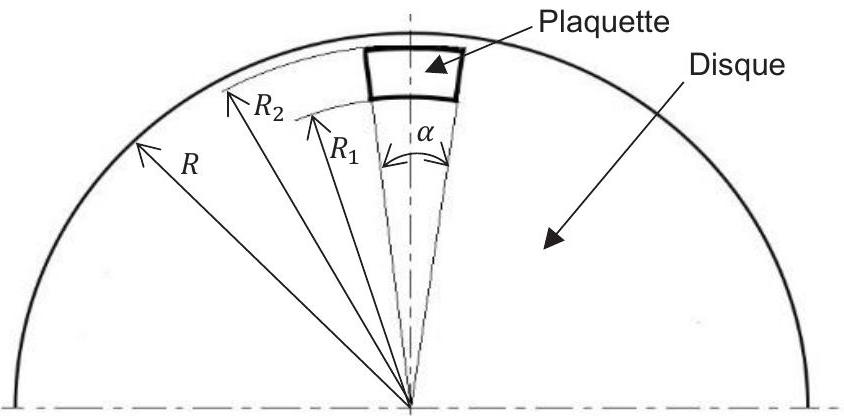
- -angle de segment de friction de chaque plaquette :
α = 6^∘ ;
- -coefficient de friction entre un disque et une plaquette :
f = 0, 3 ; - -effort presseur généré par le frein :
N = 1500N .
- -
p_1 : pression de contact exercée pour le rayonR_1 ;
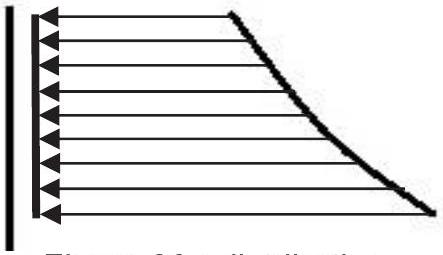
- -
r : rayon en un point quelconque de la plaquette, évoluant deR_1 àR_2 .
Calcul du temps d'arrêt d'urgence de la machine
- -puissance délivrée par un moteur :
P_m = 20700W ; - -rapport de réduction d'un motoréducteur :
i_m = 1/(12, 88) ; - -rendement d'un entrainement par friction :
η_f = 0, 975 ; - -moment d'inertie équivalent d'un motoréducteur ramené à l'arbre moteur, suivant l'axe de rotation du moteur :
J_m = 0, 056 kg ⋅ m^2 ; - -moment d'inertie de l'ensemble (cabines, plateforme de soutien, colonne d'entrainement) suivant l'axe de rotation de la machine :
J = 313900 kg ⋅ m^2 ;
- -moment d'inertie d'une roue de friction et des pièces de même classe d'équivalence suivant leur axe de rotation :
J_r = 45kg ⋅ m^2 .
- -la vitesse de rotation des cabines vaut :
N_c = 20tr ⋅ min^(− 1) ; - -le diamètre de l'anneau d'entrainement vaut :
D_a = 4000mm ; - -le diamètre des roues de friction vaut :
D_r = 500mm ; - -la machine doit pouvoir fonctionner avec 5 moteurs seulement sur les 6.
4^E PARTIE : DÉFINITION DU PROCESSUS D'USINAGE DU SUPPORT MOTEUR (Durée conseillée : 45 min)
On trouve parmi les pièces qui seront obtenues par usinage, le support moteur. Cette pièce figure dans son contexte d'assemblage sur le document DT1 et son dessin de définition incomplet est représenté sur le document DT5.
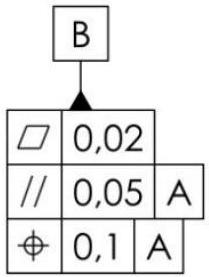
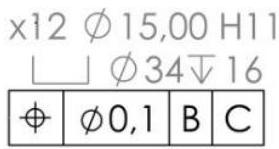
Les moteurs d'entrainement présentent en général une tolérance h7 au niveau de leur centrage sur le « bâti ».
- -profondeur de passe :
a_p = 6mm ; - -avance :
f_n = 0, 5mm ⋅ tour^(− 1) ; - -vitesse de coupe :
V_c = 140m ⋅ min^(− 1) ; - -pression spécifique de coupe («tournage dur») :
K_c = 2500N ⋅ mm^(− 2) .
- -profondeur de passe :
a_p = 0, 5mm ; - -avance :
f_n = 0, 2mm ⋅ tour^(− 1) ; - -vitesse de coupe :
V_c = 160m ⋅ min^(− 1) ; - -rayon de plaquette :
R_ε = 0, 4mm .
DT - DOCUMENTS TECHNIQUES :
- ○DT1 : plan de l'ensemble moteur - roue de friction ;
- ○DT2 : plan de la sous-unité d'entrainement ;
- ○DT3 : propriétés des profilés de barres à section rectangulaire ;
- ○DT4 : frein d'arrêt d'urgence ;
- ○DT5 : dessin de définition du support moteur ;
- ○DT6 : parc machines de l'entreprise JMD-TAS ;
- ○DT7 : extrait de la fiche technique du tour HANKOOK (2 feuillets).
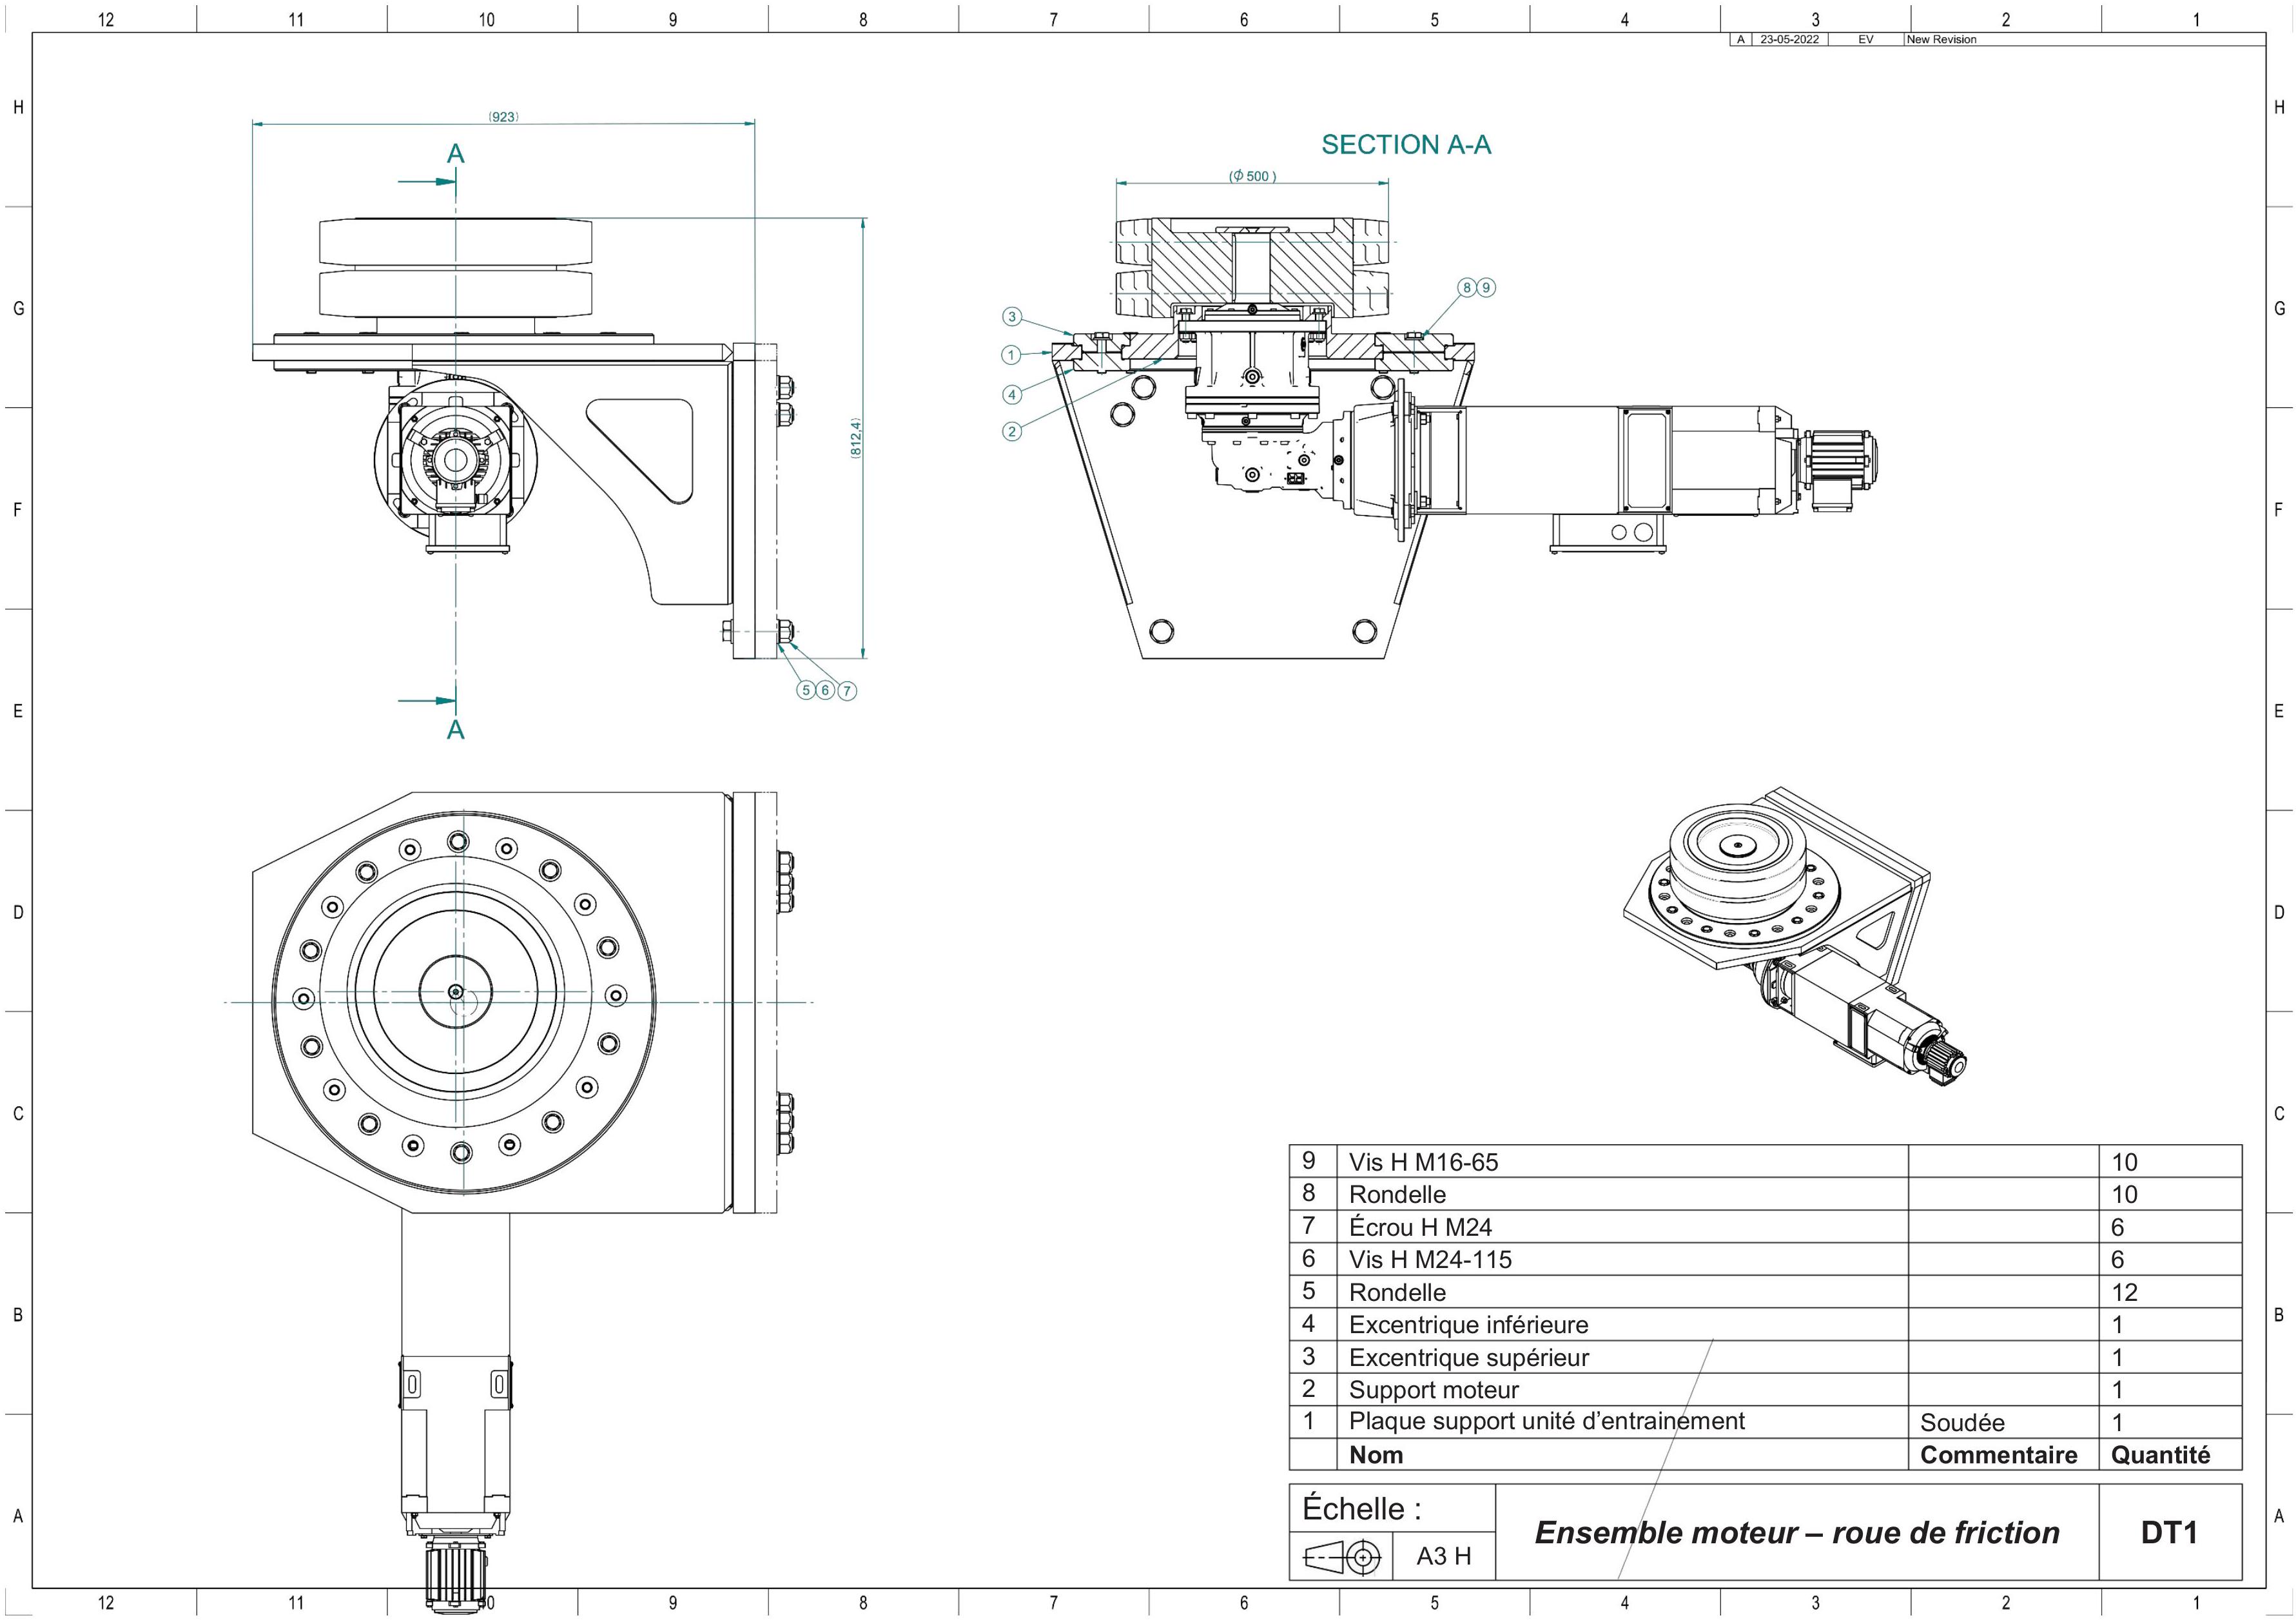
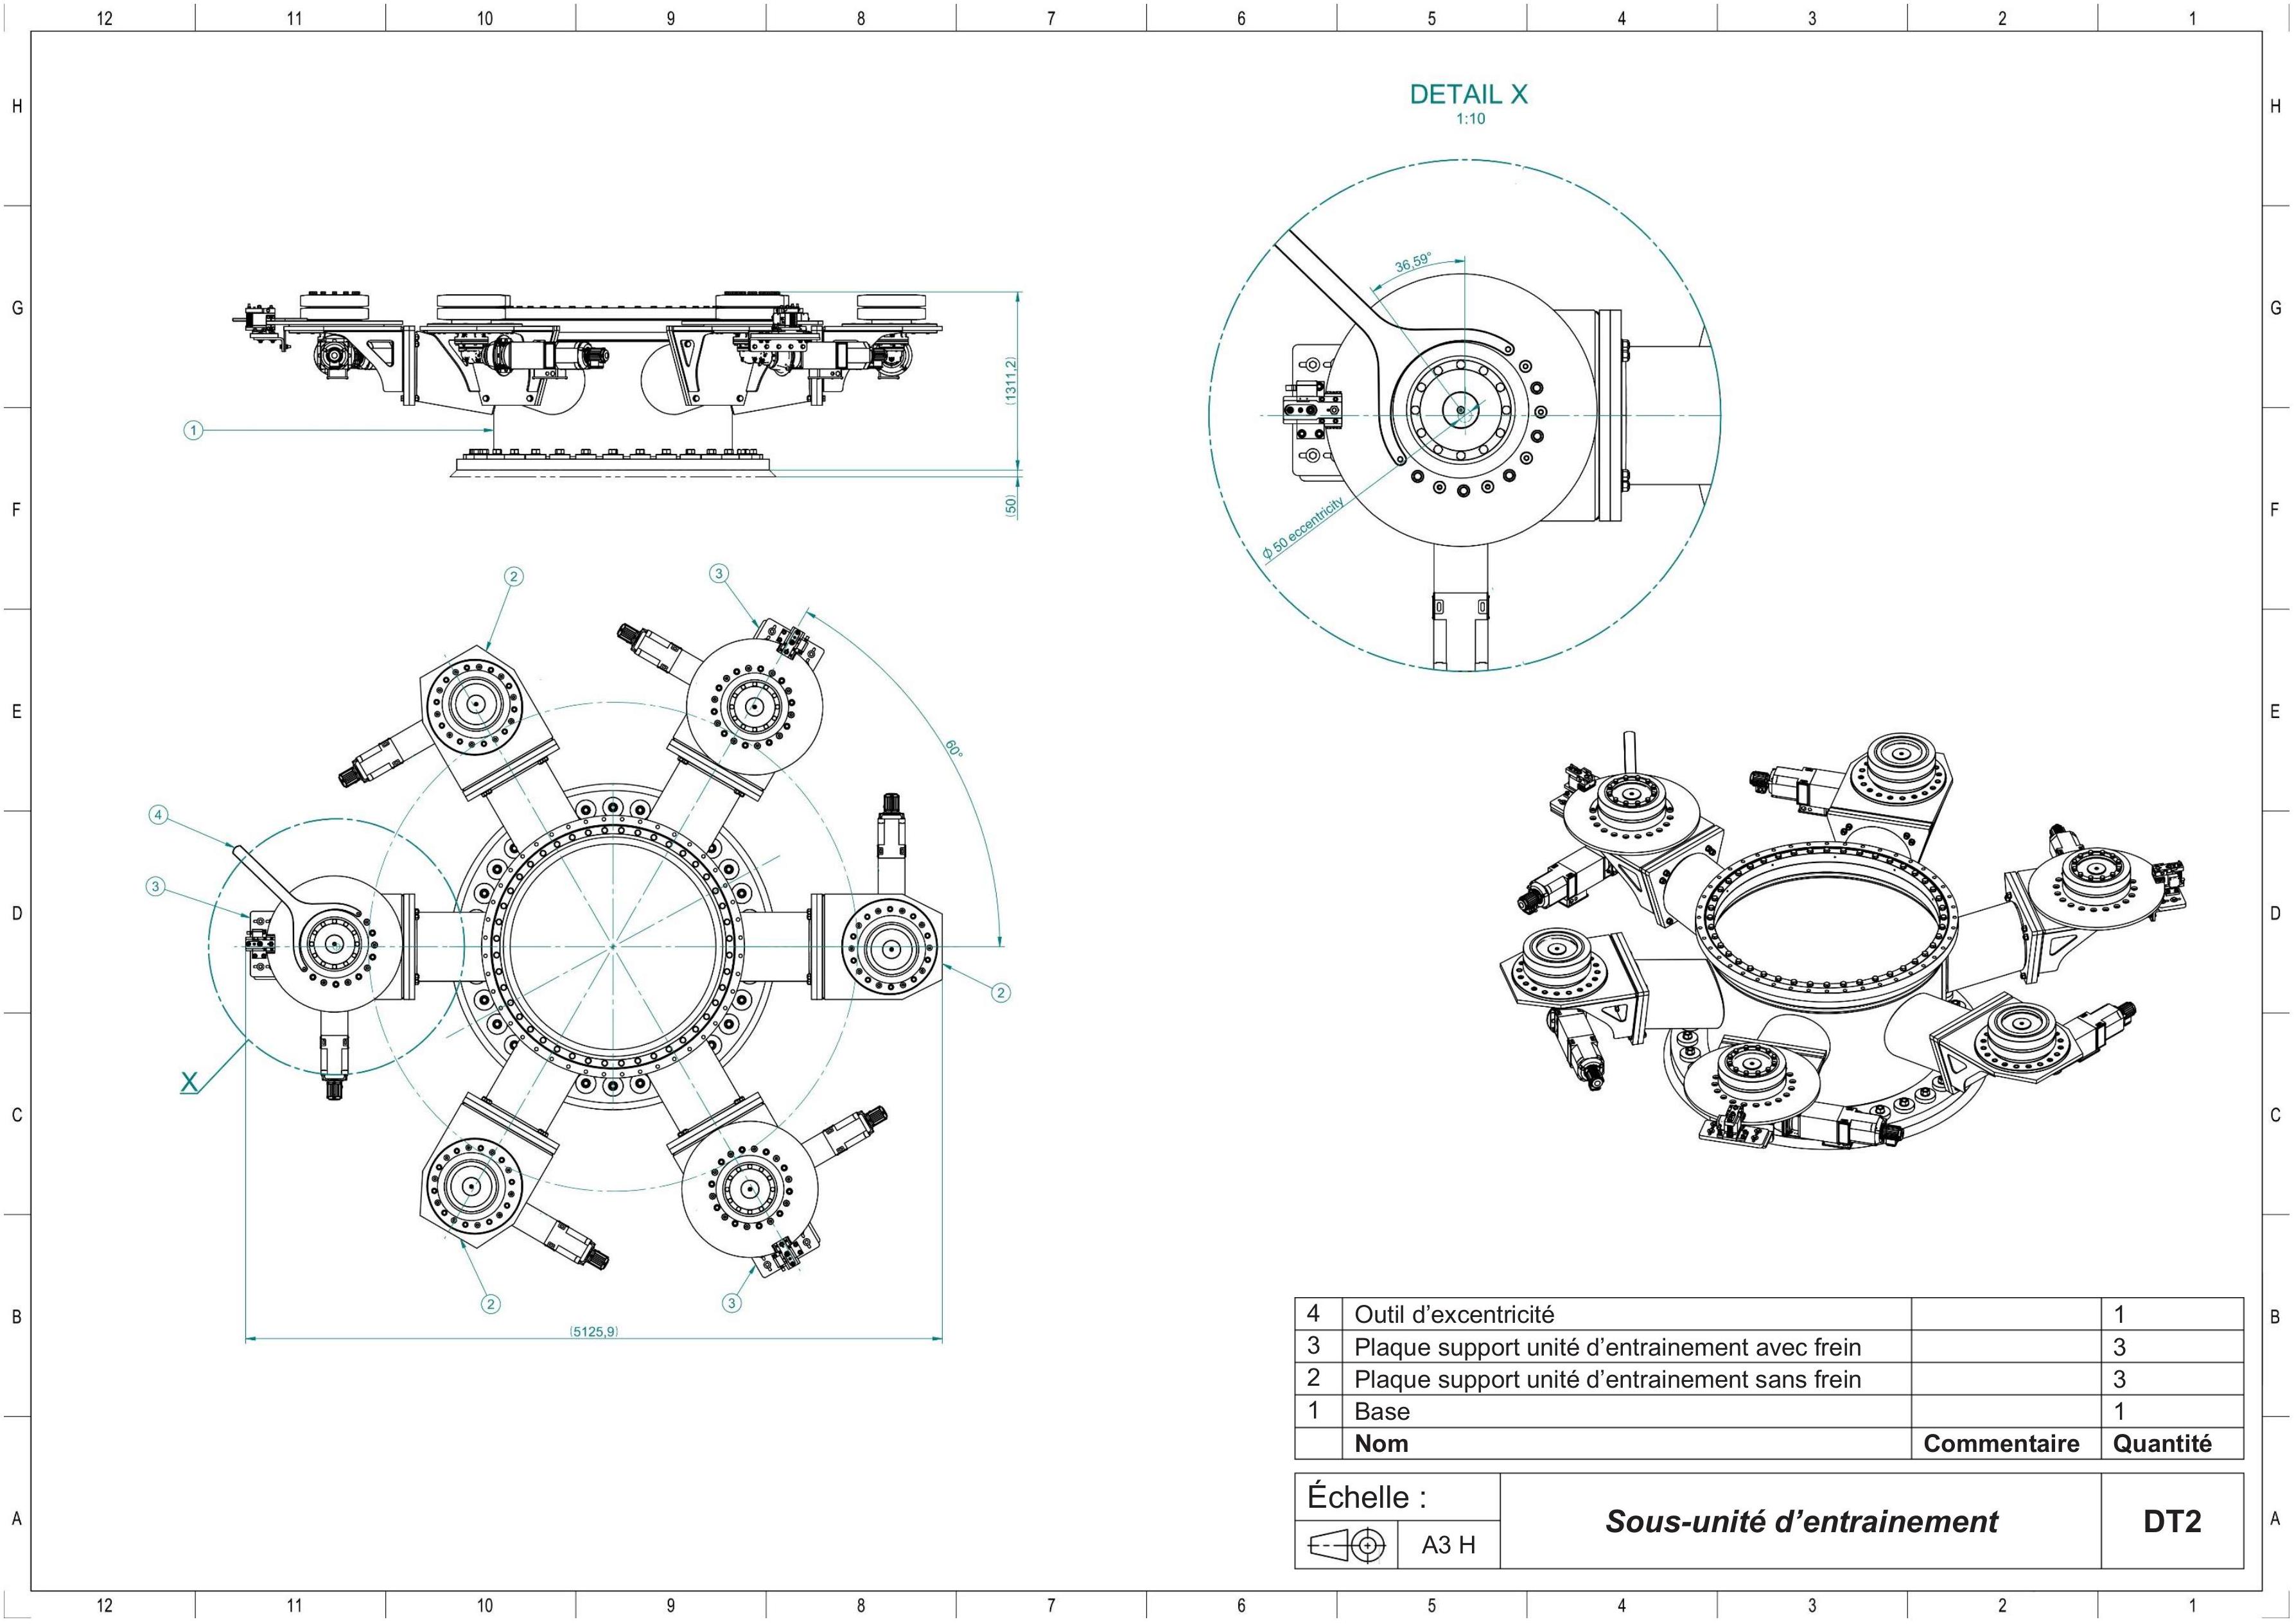
DT3 - Propriétés des profilés de barres à section rectangulaire
DT4 - Frein d'arrêt d'urgence
Pince de frein EV 028 FEM et EH 028 FEM
RINGSPANN
^®
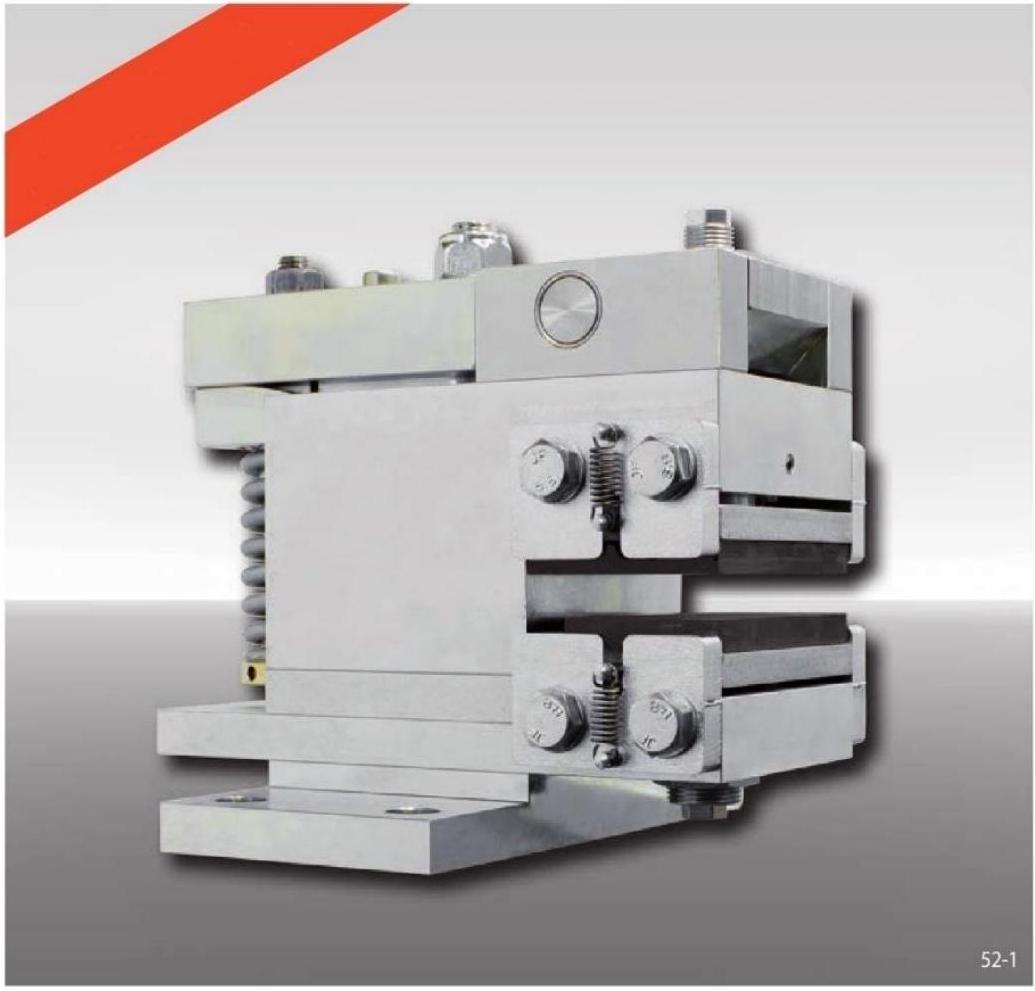
Avantages
- -Disponible avec la certification cCSAus
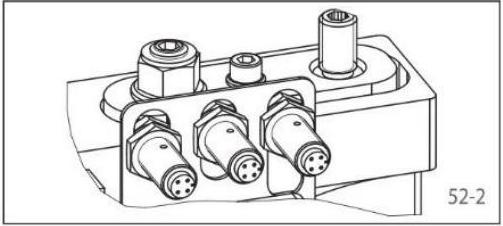
- -Capteur inductif de proximité pour positions "pince ouverte"/"pince fermée" ou pour signal d'usure des garnitures
| Ajustement de la force de serrage et du couple de freinage | 60-100% |
| Consommation d'énergie en position ouverte | 15 W 19W (facteur de service 100%) |
| Fusible | 10 A, Type "B" |
| Nombre max. de déclenchement | 360/h avec température ambiante de 20°C |
| Fréquence de déclenchement* | au moins 8 secondes entre 2 déclenchements |
| Poids | 24 kg |
- Fréquence de déclenchement plus courte sur demande
| Caractéristiques | Code |
| Pince de frein avec électroaimant | E |
| Montage parallèle au disque ou montage perpendiculaire au disque | V H |
| Taille 028 | 028 |
| Serrage par ressort | F |
| Desserrage électromagnétique | E |
| Compensation manuelle de l'usure des garnitures | M |
| Tension d'alimentation 220 à 240 VAC | 240 |
| Tension d'alimentation 380 à 480 VAC | 480 |
| Electroaimant en position centrale | M |
| Epaisseur du disque 10 … 16 mm ou 18 … 26 mm | 12 25 |
Pince de frein EV 028 FEM, tension d'alimentation 400 VAC, électroaimant en position centrale, épaisseur du disque 15 mm:
DT6 - Parc machines de l'entreprise JMD-TAS
| Machine | Nombre d'axes continus | X (mm) | Y (mm) | Z (mm) | A (mm) | B (mm) | C (mm) |
| MCM Tank 1300 TT | 5 | 1400 | 1300 | 1400 | 175 | 360 | |
| LINEA Metro N | 4 | 1150 | 850 | 910 | 360 | ||
| TOYODA FH630SX | 4 | 1000 | 800 | 850 | 360 | ||
| HERMLE C1200U | 5 | 1000 | 800 | 600 | 110 | 360 |
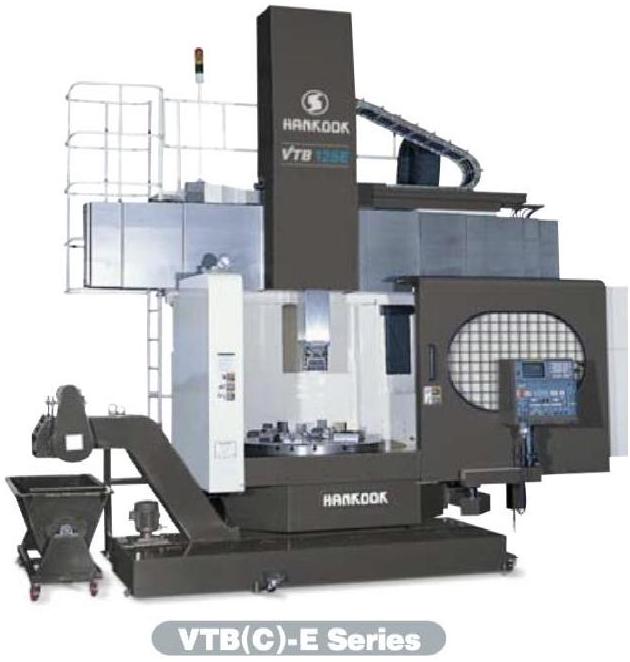
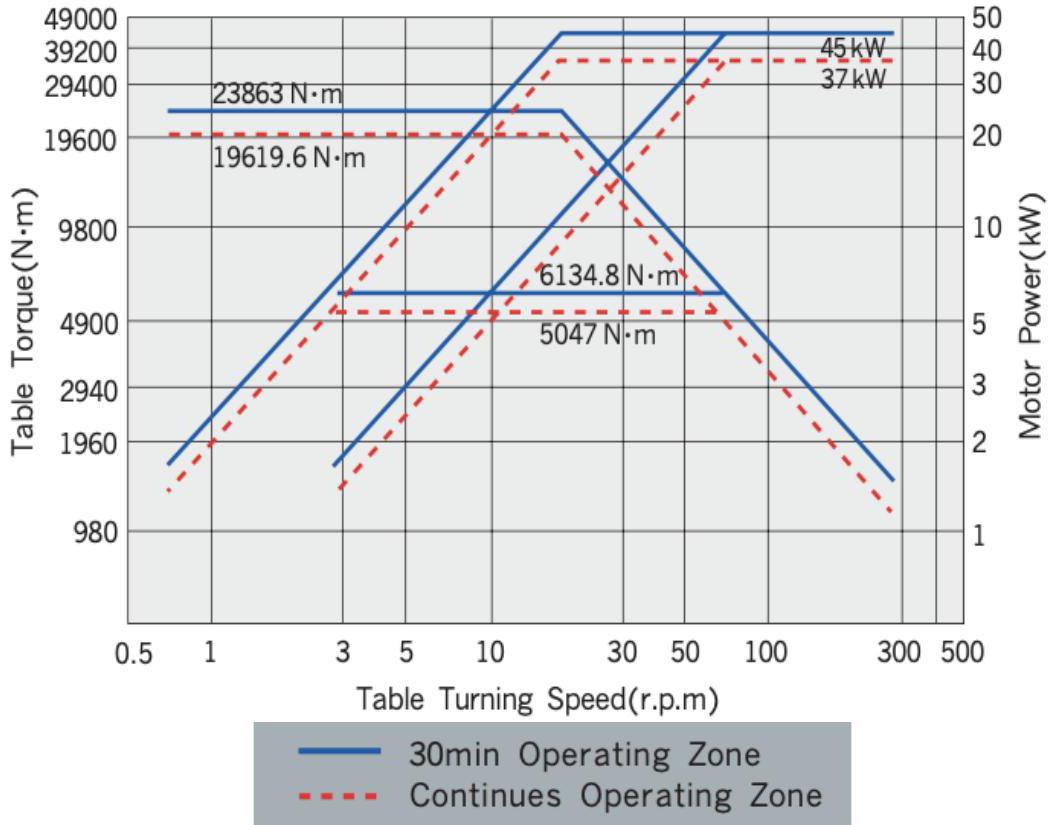
DT7 - Extrait de la fiche technique du tour HANKOOK (feuillet 1/2)
| Items | Unit | VTB/VTC | ||||||||
| 100T | 100 | 125 125E | 140 140E | 160 160E | ||||||
| Capacité | Max. turning diameter | mm(inch) | 1250(49.2) | 1600(63) | 2000(78.7) | |||||
| Max. turning height | mm(inch) | 800(31.5) | 900(35.4) 1400(55.1) | |||||||
| Max. torque |
|
12005(8860) | 17885(13200) | 20433(15100) | 23863(17600) | |||||
| Max. cutting force | kgf(lbs) | 2000(4410) | 3000(6615) | |||||||
| Max. workpiece weight | kg(lbs) | 4000(8820) | 8000(17640) | 10000(22100) | ||||||
| Table | Table diameter | mm(inch) | 1000(39.4) | 1250(49.2) | 1400(55.1) | 1600(63) | ||||
| Table speed | rpm | 1.1~450 | 0.9~360 | 0.8~320 | 0.7~280 | |||||
| Table speed range | step | Auto. 2-step | ||||||||
| Axe C | Min. index angle | deg. |
|
|||||||
| Cutting feedrate | deg/min | 0~1200 | ||||||||
| Max. speed | rpm | 3.333 | ||||||||
| Broche outils | Tool size | mm(inch) | □32(□11/4) | |||||||
| Spindle taper | - | ISO 7/24 No. 50 | ||||||||
| Mill spindle speed | rpm | 30~3000 | ||||||||
| Max. mill spindle torque | N•m(lbf.ft) | - | 186(137) | 235(173) | ||||||
| Ram cross section | mm(inch) |
|
||||||||
| Courses et vitesses | X-axis travel(Saddle horizontal ) | mm(inch) |
|
1600(63) | 1900(75) | |||||
| Z-axis travel(Ram Veritcal) | mm(inch) | 900(35.4) | 900(35.4) | |||||||
| Vertical travel of cross rail | mm(inch) | - | 700(27.5) | |||||||
| X/Z-axis cutting feedrate | mm/min(ipm) | Max.7500(295) | ||||||||
| X/Z-axis rapid traverse | mm/min(ipm) | 7500(295) | ||||||||
| Cross rail rapid traverse | mm/min(ipm) | - | 300(12) | |||||||
| Unité de fraisage | Type of tool holder | - | MAS BT50 | |||||||
| Tool magazine capacity | VTB | set | Turning 6-tool: VTB-100T, Turning 12-tool: VTB-100/125/140/160 | |||||||
| 16-tool(Turning 8, Milling 8 ): VTC-100 24-tool(Turning 12, Milling 12 ): VTC-125/140/160 | ||||||||||
| Max. tool weight | kg(lbs) | 50(110) | ||||||||
| Type of pull stud | - | P50T-I | ||||||||
| Moteur | Table motor | kW(HP) (30min/cont.) | AC 37/30(50/40) | AC 45/37(60/50) | ||||||
| Mill spindle motor | - | AC 15/11 | AC 18.5/15(25/20) | |||||||
| C-axis motor | kW(HP) | - | AC 4(5.3) | AC 7(9.3) | ||||||
| X/Z-axis servo motor | kW(HP) | AC 4(5.3) | AC 7(9.3) | |||||||
DR - DOCUMENTS RÉPONSES :
- ○DR1 : comparatif des traitements thermiques pour les engrenages ;
- ○DR2 : analyse et interprétation des spécifications ;
- ○DR3 : analyse et interprétation des spécifications ;
- ○DR4 : gamme de fabrication du support moteur (2 feuillets).



Concours :
□ JUIT
□ externe □
SIGULINT Pour les concours enseignants : □
□ privé
Cadre réservé aux candidats d'examens et du concours général
Examen :
Question 5
| Traitement | Description | Avantages | Inconvénients |
| Cémentation | |||
| Nitruration | |||
| Trempe superficielle par induction | |||
| Traitement à cœur |
NE RIEN ECRIRE DANS CE CADRE
DR2 - Analyse et interprétation des spécifications
Analyse et interprétation des spécifications suivantes :
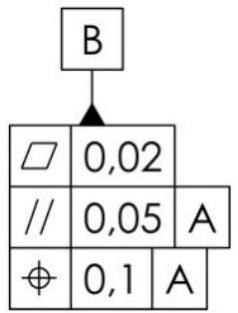
| Type de spécification | Élément(s) tolérancé(s) | Élément(s) de référence | Référence(s) spécifiée(s) | Zone de tolérance et condition de conformité |
| Forme Orientation Position Battement | Unique Groupe | Unique Multiples | Simple Commune Système | Simple Composée |
DR3 - Analyse et interprétation des spécifications
| Type de spécification | Élément(s) tolérancé(s) | Élément(s) de référence | Référence(s) spécifiée(s) | Zone de tolérance et condition de conformité |
| Forme Orientation Position Battement | Unique Groupe | Unique Multiples | Simple Commune Système | Simple Composée |



Concours :
□
□ Cocher public OU privé
□ externe □
□
□ concours enseignants : □ privé Examen professionnel pour l'avancement au grade de :
Cadre réservé aux candidats d'examens et du concours général
Examen :
DR4 - Gamme de fabrication du support moteur (feuillet 1/2)
Les documents proposés ne préjugent pas du nombre de phases de la gamme.
| Phase : | Machine : | |||
| Croquis : |
|
|||
| Phase : | Machine : | |||
| Croquis : |
|



Concours :
□ UNIQUEMENT pur les
□ externe □
Cadre réservé aux candidats d'examens et du concours général
Examen :
DR4 - Gamme de fabrication du support moteur (feuillet 2/2)
Les documents proposés ne préjugent pas du nombre de phases de la gamme.
| Phase : | Machine : | |||
| Croquis : |
|
|||
| Phase : | Machine : | |||
| Croquis : |
|
Questions fréquentes
4 questionsSur quels chapitres porte l'épreuve 2 SII ingénierie mécanique agrégation interne 2026 ?Afficher ou masquer la section
Questions fréquentes
4 questionsSur quels chapitres porte l'épreuve 2 SII ingénierie mécanique agrégation interne 2026 ?
Elle porte sur la mécanique des contacts, la résistance des matériaux (flexion des poutres), la dynamique des systèmes en rotation, le freinage par friction, ainsi que sur la spécification géométrique des produits et les procédés d'usinage.
Les parties de cette épreuve SII agrégation interne 2026 sont-elles indépendantes ?
Les quatre parties portent sur des sous-systèmes distincts du simulateur (entraînement, structure, freinage, usinage d'une pièce) et peuvent être traitées de façon largement autonome, chacune avec sa durée conseillée propre.
Quels résultats de cours faut-il connaître pour traiter ce sujet ?
Il faut maîtriser le calcul du torseur de cohésion et de la contrainte normale en flexion, la pression de Hertz dans un contact, le théorème de l'énergie cinétique pour un système en rotation, et les principes du tolérancement géométrique.
Ce sujet compare-t-il plusieurs solutions technologiques ?
Oui, il compare systématiquement deux solutions pour chaque sous-système étudié : entraînement par engrenages ou par roues de friction, et structure de soutien par barres ou par poutre à section variable, afin de choisir la solution la plus adaptée aux exigences.
Pas de description pour le moment